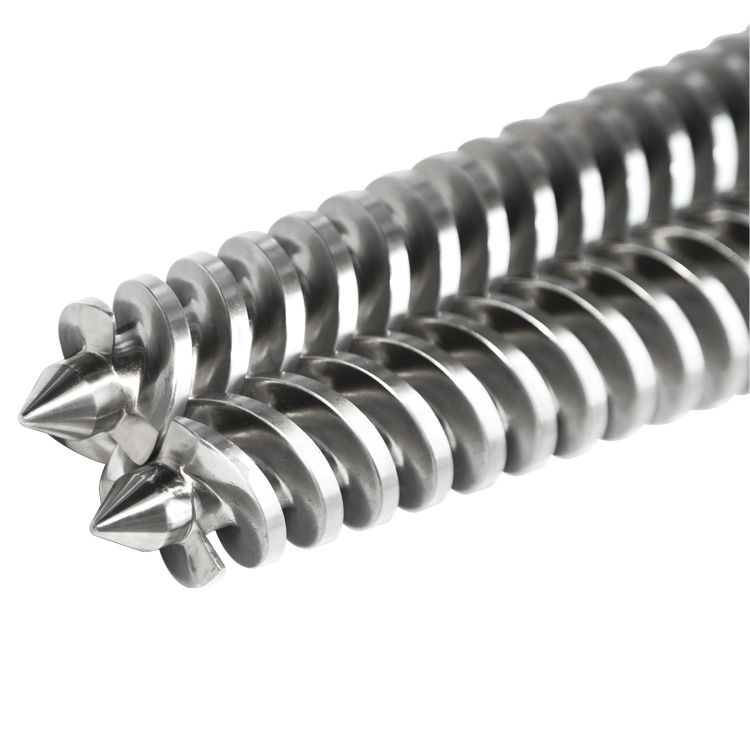
Конічний подвійний шнек поєднує в собі два конічні гвинти, що зачіпаються, з відповідними конічними отворами. Геометрія ідентифікує систему; смола, наповнювач, сплав і глибина шару зносу визначають, як довго він утримує цю геометрію.

Це визначення звучить просто, доки покупцеві не доведеться замінити встановлений комплект. На фотографії може бути видно звуження, але прихована сплайн. Табличка може вказувати на модель, але не на креслення. Старий гвинт може зберегти з'єднання приводу, хоча його робочий діаметр вже стерся. Огляд заміни повинен визначити, які докази все ще описують оригінальну частину.
Що описує конічний?
Конічна описує геометрію обробки пари. Кожен гвинт стає більшим до кінця приводу, і два відповідні отвори стовбура роблять те саме. Це відрізняється від паралельного двогвинтового набору, де номінальний діаметр і відстань між валом залишаються незмінними в робочій секції.
Звуження змінюється більше, ніж зовнішній силует. Діаметр прольоту, діаметр кореня, габарит отвору та взаємозв’язок гвинт-гвинт змінюються вздовж осі. Таким чином, креслення заміни потребує осьового розташування. Діаметр, записаний без відстані від визначеної еталонної поверхні, є неповним.
Конічний не ідентифікує один універсальний процес. Сучасний конічний асортимент Milacron призначений для роботи з трубами та профілями з ПВХ та ХПВХ. KraussMaffei перераховує конічні машини в асортименті ПВХ, що обертається протилежно. EJS також публікує конічні апаратні сторінки дляПВХ труба, пластиковий профільіпанель або дошкуобладнання. Ця етикетка додатка допомагає почати перевірку, але вона не встановлює фактичний профіль гвинта чи специфікацію матеріалу у вашій машині.
Як визначити конічну фурнітуру без здогадів
Почніть із спостережень, які можна підтвердити фотографією чи наявним записом. Тримайте кожне спостереження окремо від висновку. Це запобігає тому, що товарна етикетка, код моделі чи старий опис покупки не стануть вагомішим доказом, ніж вони є.
| Докази у вас є | Що він може підтримувати | Те, що він не може вирішити |
|---|---|---|
| Повний вигляд обох гвинтів збоку | Видима конусність, загальне розташування, очевидні відмінності ліворуч і праворуч | Оригінальні незношені діаметри, внутрішні розміри стовбура, шліцева посадка |
| Фотографії обох кінців гвинтів | Форма наконечника, форма приводу, відносна орієнтація | Форма зуба, довжина зачеплення, концентричність або допуски |
| Паспортна табличка машини | Виробник, модель, серійний номер і іноді сімейство розмірів | Чи модифікували технологічний блок або коробку передач пізніше |
| Старе замовлення на закупівлю | Термінологія попереднього постачальника та опис замовлення | Чи відповідала поставлена частина поточній встановленій частині |
| Затверджене креслення машини або деталі | Еталонна геометрія, розміри, інтерфейси та перегляд | Поточний стан зносу або незадокументовані польові зміни |
| Зняті, очищені частини | Фізичні інтерфейси, видимий малюнок зносу та вимірні функції збереження | Розміри, стерті після зносу, ремонту або деформації |
Сфотографуйте пару перед розділенням запису
Призначте прості ідентифікатори, наприклад гвинт A та гвинт B, перш ніж створювати крупні плани. Позначте в комплекті фото привідний і розвантажувальний кінець. Вказуйте напрямок перегляду кожного разу, коли ви записуєте «ліворуч», «праворуч», «за годинниковою стрілкою» або «проти годинникової стрілки». Ці слова неоднозначні без точки зору.
Корисний набір фотографій включає повну пару разом, кожне приводне з’єднання, кожен розвантажувальний наконечник, отвір подачі, порти стовбура, з’єднання нагрівача або охолодження, напірний фланець і монтажний кінець коробки передач. Помістіть у рамку ідентифікаційну картку з моделлю машини та орієнтацією фотографії. Лінійка на одній фотографії забезпечує масштаб, але вона не замінює калібрований контроль розмірів.
Чому гвинти та стовбур утворюють єдину систему
Два гвинти не працюють як ізольовані вали. Їхні польоти займають спільну мінливу оболонку всередині конічних отворів. На кожній осьовій станції важливі чотири співвідношення: геометрія кожного гвинта, співвідношення між гвинтами, співвідношення між кожним гвинтом і його отвором і співвідношення між повним технологічним блоком і коробкою передач.

Ось чому постачальник повинен переглядати гвинти, ствол і інтерфейси приводу разом, навіть якщо покупець планує замінити лише один компонент. Перевірка не означає автоматично заміну кожного компонента. Це означає, що рішення про обсяг має враховувати частини, які контролюють підгонку та взаємодію.
Записати пару як пару. Зберігайте ідентичність A і B шляхом вимірювання, перегляду креслення, пакування та встановлення. Якщо наявний малюнок позначає гвинти по-іншому, збережіть підписи малюнка та додайте підписи полів як перехресні посилання, а не перейменовуйте їх мовчки.
Які матеріали та способи лікування перелічує EJS?
ПоточнийПодвійний конічний гвинт EJSнаведено вісім груп матеріалів для цього продукту: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 і SKD11. Він також перелічує три шляхи будівництва: повне азотування; біметалічний сплав на ділянці екструзії з наступним азотуванням всього тіла; і підкладка SKD61 або SKD11.
Цей список не є меню вибору будь-якого металу. Основна сталь несе навантаження та забезпечує оброблюваний корпус. Робоча поверхня має справу з полімером, наповнювачем і корозійними побічними продуктами. Таким чином, запит на матеріал повинен ідентифікувати обидві частини конструкції: базову сталь плюс азотування, наплавлення або футеровку отвору.
| Маршрут зі списку EJS | Що знаходиться на робочій поверхні | Необхідна інформація перед вибором |
|---|---|---|
| Повний корпус азотований | Корпус з дифузного нітриду в обраній сталі | Смола, наповнювач, повторне подрібнення, пакет стабілізатора, температура процесу та наявна історія зносу |
| Шнек біметалічний плюс азотування | На робочій ділянці шнека наплавлений сплав ПТА, на решті корпусу - азотування | Незалежно від того, стирання, корозія чи те й інше є причиною відмови |
| Бочка біметалева | Накладка зі сплаву відцентрового лиття на поверхні отвору | Хімічний склад сполуки, завантаження наповнювача, геометрія отвору та доступний перетин стінки |
| Підкладка SKD61 або SKD11 | Втулка з інструментальної сталі в стовбурі | Креслення, стінка стовбура, метод підгонки, технологічний процес і історія ремонту |
Глибина шару зносу є частиною специфікації
EJS публікує різні робочі глибини для азотованої та біметалічної конструкції. Наведені нижче цифри є даними конструкції, а не гарантією терміну служби. Вони показують, скільки загартованого або легованого матеріалу доступно до того, як стане оголеною більш м’яка опорна сталь.
| Будівництво | Гвинтовий робочий шар | Ствол робочий шар | Практичне читання |
|---|---|---|---|
| Азотований | Розсіяний корпус 0,4-0,7 мм | Розсіяний корпус 0,4-0,7 мм | Підходить для більш чистих, менш абразивних робіт, коли нітридний корпус не розрізається наповнювачем |
| Біметалічний | Наплавлення PTA 1,0-1,5 мм | 2,0-3,0 мм відцентрово лита футеровка | Для абразивних, корозійних, наповнених або перероблених кормів доступно більше матеріалів для зношування |
EJS гвинтові наплавлені сплави
У довіднику з матеріалів EJS зазначено, що наведені нижче гвинтові сплави застосовуються до одинарних, паралельних здвоєних і конічних здвоєних гвинтів. Показник твердості сам по собі не визначає стійкість до стирання. Colmonoy 83 містить карбід вольфраму та має найвищий показник стійкості до зносу EJS, навіть незважаючи на те, що твердість його матриці нижча, ніж Ni60.
| Гвинтовий сплав | Опублікована композиція | Протизносні | Антикорозійний | Твердість |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | Дуже добре | Чудово | HRC 56-62 |
| Колмоной 56 | Ni + Cr + Si + Fe | Дуже добре | Чудово | HRC 53-58 |
| Колмоной 83 | Ni + WC + Cr + C | Чудово | Чудово | HRC 50-55 |
Сплави для стовбура EJS
EJS використовує окреме сімейство сплавів для каналу ствола. Це має значення в запиті на пропозицію: запит "Colmonoy" без вказівки "гвинт" або "бочка" змішує дві різні конструкції. Поточний посібник з матеріалів EJS публікує шар сплаву ствола товщиною 2,0-3,0 мм і наступні дані про клас.
| Сплав стовбура | Опублікована композиція | Протизносні | Антикорозійний | Твердість | Макс. температура |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | Дуже добре | добре | HRC 58-62 | 400 градусів C або нижче |
| EJS02 | Ni + Cr + Co + B | добре | Дуже добре | HRC 50-58 | 450 градусів C або нижче |
| EJS03 | Ni + Cr + Co + V + B | Дуже добре | Дуже добре | HRC 55-60 | 450 градусів C або нижче |
| EJS04 | Ni + WC + Cr + B | Чудово | Дуже добре | HRC 55-60 | 600 градусів C або нижче |
Для ПВХ не вибирайте лише твердість. Карбонат кальцію збільшує абразивне навантаження, тоді як хімічні речовини, що руйнують ПВХ, можуть викликати корозію. EJS02 і EJS03 мають більш високий рейтинг корозії; EJS04 має найвищий рейтинг зносу. Сорти шнека та бочки слід вибирати разом із фактичним складом, завантаженням наповнювача та температурою процесу.
Скільки служить конічний двогвинтовий ствол?
EJS дійсно публікує порівняння життя. ЙогоСторінка біметалічного бочкового гвинтастверджує, що біметалева конструкція коштує приблизно в 1,5-2 рази дорожче, ніж азотування, і збільшує термін служби приблизно в 2-3 рази. Це корисні дані для закупівлі, але це не універсальний результат для кожного конічного екструдера.
Новіший EJSдовідник по терміну службипояснює межу. На чистій ненаповненій смолі жодна поверхня не зазнає сильного впливу, тому проміжок життя може бути невеликим. На ПВХ з мінеральним наповненням, забрудненому повторному шліфуванні або іншому абразивному чи корозійному складі більш товстий і правильно підібраний біметалічний шар може втратити більше матеріалу, перш ніж опорна сталь буде оголена. У цьому обов’язку опубліковане порівняння у 2-3 рази має фізичну причину.
| Водій життя | Чому змінюється знос | Що повинен зафіксувати покупець |
|---|---|---|
| З'єднання | Скловолокно, карбонат кальцію, тальк і забруднені шліфування стирають робочу поверхню; пошкоджений ПВХ може додати хімічного впливу | Смола, тип наповнювача, завантаження, пакет стабілізатора та відсоток повторного подрібнення |
| Матеріал пройдено | Знос залежить від продуктивності та годин роботи, а не за календарем | Машино-години, продуктивність і загальна кількість обробленого матеріалу |
| Глибина шару і сплав відповідають | Більш товстий шар допомагає лише тоді, коли його сплав справляється з фактичним стиранням або корозією | Марка, глибина шару, твердість і сертифікат матеріалу |
| Вирівнювання та зазор | Бічний контакт через невідповідність або неправильний парний зазор може передчасно зруйнувати хороший сплав | Базовий зазор, стан коробки передач і місце зносу |
| Дисциплінованість процесу | Хронічні скачки, перегрів, погана фільтрація та шкідливі методи очищення прискорюють втрати | Температура, тиск, навантаження приводу, практика зміни екрана та історія несправностей |
Перетворіть термін служби на рівень зносу
Виміряйте новий набір перед встановленням, а потім повторіть ті самі вимірювання на фіксованих осьових станціях під час запланованої зупинки. На кожній станції обчисліть радіальний зазор як (внутрішній діаметр отвору стовбура мінус зовнішній діаметр гвинта), поділений на два. Відніміть базовий кліренс від поточного кліренсу, поділіть на кількість годин роботи, що минули, а потім помножте на 1000. Результатом є знос у міліметрах на 1000 годин роботи для цієї суміші на цій машині.
Для конічних гвинтів записуйте кожне вимірювання за допомогою осьової станції. Діаметр змінюється вздовж конусності, тому показання без місцезнаходження неможливо достовірно порівняти під час наступного вимкнення. Відстежуйте потужність, струм приводу, температуру розплаву та напірний тиск за тих самих контрольних умов. Набір може показати виробничий штраф, перш ніж одне зручне зчитування дозволу буде виглядати тривожним.
Про що говорить код конічного розміру
Такий код, як 65/132, зазвичай позначає менший передній діаметр і більший задній діаметр у міліметрах. Поточна документація Milacron, наприклад, позначає дані конічного гвинта як передній і задній діаметри. EJS публікує ширший список загальних парСторінка категорії конічного двогвинтового ствола.
Код корисний для визначення сімейства розмірів. Це не стандарт обміну. Він не повністю визначає довжину гвинта, швидкість конусності, осьовий профіль, шліц приводу, наконечник, обертання, отвори стовбура, форму фланця, з’єднання для контролю температури або інтерфейс коробки передач. Навіть одна і та сама номінальна пара може належати до різних машинних платформ або ревізій.
Якщо ваше головне запитання полягає в тому, як зчитуються коди 55/110, 65/132, 80/156 і пов’язані з ними коди, розглядайте це як окрему перевірку коду розміру. На цій сторінці важливим моментом є те, що код не може відновити відсутню геометрію.
Побудуйте конічний еталонний запис з однієї бази даних
Виберіть одну стійку контрольну грань і використовуйте її для осьових положень. Монтажну поверхню стовбура з боку коробки передач часто легко ідентифікувати, але затверджений креслення має контролювати остаточну базову схему. Уникайте ланцюжка коротких вимірювань, які проводяться від функції до функції. Кожне посилання додає ще одну можливість для накопиченої помилки.
| Запис групи | Що захопити | Чому він змінює заміну |
|---|---|---|
| Ідентичність машини | Марка, модель, серійний номер, лінійний вихід, табличка коробки передач та історія модифікацій | Розділяє родини подібного розміру та виявляє можливі зміни полів |
| Опорна схема | Назва опорної поверхні, осьовий напрямок, напрямок огляду, мітки гвинтів A і B | Зберігає всі розміри та фотографії в одній системі координат |
| Підключення дисків | Форма шліца або муфти, кількість зубів, великий і малий діаметри, довжина зачеплення, плечі та функції утримування | Контролює, чи підключаються гвинти до наявного приводу |
| Корпуси гвинтів | Загальна довжина, робоча довжина, діаметри на визначених станціях, деталі польоту, форма наконечника та ручка | Визначає звужену робочу зону та парну взаємодію |
| Корпус бочки | Загальна довжина, геометрія отвору, монтажні поверхні, отвір подачі, вентиляційні отвори та порти датчиків | Елементи керування підходять до гвинтів та решти технологічного блоку |
| Інженерні підключення | Розташування нагрівача, охолоджувальні канали або фітинги, розташування датчиків і стандарти різьби | Запобігає механічному встановленню стовбура від відсутності з'єднань лінії |
| Розрядний інтерфейс | Діаметр фланця, пілот, схема болта, ущільнювальна поверхня та деталі адаптера | Керує підключенням до головного або наступного інструменту |
| Умови обслуговування | Смола або суха суміш, наповнювач і добавки, продукт, ознаки експлуатації та місця зносу | Надає контекст для перегляду геометрії та вибору матеріалу |
Створіть карту осьової станції
Назвіть головні станції на позначеній фотографії чи ескізі. Простий запис може назвати монтажну поверхню диска Станцією 0, а потім ідентифікувати отвір подачі, вентиляційний отвір, опору стовбура, вихідну поверхню та наконечник гвинта як наступні станції. На кожній станції запишіть відстань від станції 0 і вимірюваного об’єкта. Не думайте, що читач зрозуміє, яку сторону фланця чи порту ви використовували.
Для конічного гвинта діаметр без осьової станції є особливо слабким доказом. Два технічні спеціалісти можуть точно виміряти ту саму деталь у різних положеннях і повідомити про різні значення. Обидва показання можуть бути правильними, але жодне не буде корисним, доки не буде відомо його місцезнаходження.
Що може зберегти, а що не може зберегти зношений зразок
Видалений зразок є цінним, оскільки він зберігає інтерфейси, які можуть бути відсутні в каталозі. Він також містить історію машини. Зношення, попередня наплавка, полірування, корозія, погнуті наконечники або відремонтовані шліци можуть змінити зразок на інший.
| Стан зразка | Ризик у разі прямого копіювання | Докази додати |
|---|---|---|
| Польотний герб помітно потертий | Скопійований діаметр може відтворити знос як нову геометрію | Оригінальний креслення, незношені контрольні зони, перевірка відповідності стовбура та карта зносу |
| Доступний лише один гвинт | Відсутня рука, стосунки в парі та орієнтація залишаються невизначеними | Фотографії встановленої пари, дані коробки передач, креслення іншого гвинта або попередні записи |
| Бочка відремонтована | Поточний отвір або монтажна поверхня можуть не відповідати оригінальній версії | Запис про ремонт, звіт про поточну перевірку та вимірювання інтерфейсу на стороні машини |
| Привідний кінець має пошкодження фреттингу або шліців | З’єднання, сконструйоване зворотним шляхом, може повторити пошкоджену посадку | Перевірка вала коробки передач або муфти та затверджена специфікація сполучної частини |
| Наконечник сколений або деформований | Довжина та форма наконечника не можуть бути надійно відновлені з цієї області | Раніше креслення, супровідний гвинт, непошкоджені контрольні елементи або дані виробника машини |
TheПодвійний конічний гвинт EJSстверджує, що EJS може працювати зі з’єднувальними розмірами та може організувати вимірювання на місці після очищення знятих частин, якщо креслення недоступне. Ставтеся до вимірювання як до проекту реконструкції, а не до обіцянки скопіювати кожну зношену поверхню. Отриманий виробничий креслення все ще потребує перегляду та затвердження перед виготовленням.
Розділіть три види доказів
- Докази оригінального дизайну:затверджені креслення, машинна документація та перевірені записи деталей.
- Поточні докази інтерфейсу:коробка передач, монтажні поверхні, порти, адаптери та інші частини, яким заміна повинна відповідати зараз.
- Підтвердження умов:карти зносу, фотографії, ознаки експлуатації, ремонт і вимірювання знятого комплекту.
Не об’єднуйте їх в одну електронну таблицю без міток. Виміряний зношений діаметр не є початковим номінальним діаметром. Розмір каталогу не є доказом того, що модифікована машина все ще має інтерфейс каталогу.
Підготуйте запит на заміну конуса
Надішліть достатньо інформації, щоб ідентифікувати платформу, зрозуміти існуючі інтерфейси та відокремити оригінальну геометрію від поточного зносу. Потім EJS може підтвердити, що можна процитувати з наявних доказів, а які деталі все ще потребують вимірювання.
Перелік мінімальних вкладень
- Таблички машини та коробки передач
- Затверджений креслення з доопрацюванням
- Фото повної гвинтової пари
- Обидва фото з приводу
- Обидва фото з наконечниками виділень
- Розташування живлення бочки та вентиляційних отворів
- Монтажні та відвідні грані
- Розмічений ескіз осьової станції
- Звіт про розміри з даними
- Карта зносу та історія ремонту
- Опис матеріалу та добавки
- Обсяг і призначення цільової частини
Часті запитання
Як я можу визначити, чи мої подвійні гвинти конічні?
Переглянути повну робочу довжину. Конічна пара має менший діаметр у напрямку до нагнітального кінця та більший діаметр у напрямку до приводного кінця, з відповідними конічними отворами ствола. Підтвердьте ідентифікацію моделлю машини, кресленням і торцевими видами, оскільки часткова фотографія може приховати конус.
Чи всі конічні двошнекові екструдери обертаються протилежно?
Не припускайте обертання лише конічної мітки. KraussMaffei наразі перераховує конічні верстати в асортименті ПВХ із протилежним обертанням, тоді як конічний асортимент Milacron також націлений на обробку ПВХ та ХПВХ. Перевірте інструкцію до машини, дані коробки передач і записаний напрямок перегляду, перш ніж вказувати обертання.
Чи достатньо коду 65/132, щоб замовити заміну?
Ні. Код зазвичай визначає менший і більший номінальний діаметр шнека, але він не визначає довжину, конусність, з’єднання приводу, профіль польоту, обертання, порти стовбура чи інтерфейси машини. Використовуйте його, щоб визначити сімейство розмірів, а потім підтвердити затверджену геометрію.
Які матеріали перераховує EJS для конічних двогвинтових бочок?
EJS перераховує 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 і SKD11 для конічної фурнітури. Опубліковані шляхи обробки поверхні включають азотування всього корпусу, біметалічний сплав на робочій секції шнека з наступним азотуванням, сплави стовбура відцентрового лиття та футеровку SKD61 або SKD11.
Скільки служить біметалічний шнековий ствол EJS порівняно з азотованим?
Сторінка EJS Bimetallic Barrel Screw публікує загальне порівняння приблизно у 2–3 рази довшого терміну служби за приблизно 1,5–2-кратної вартості азотування. Фактичний термін служби конічного екструдера все ще залежить від суміші, завантаження наповнювача, пропускної здатності, вирівнювання, контролю процесу та того, чи відповідає обраний сплав механізму зносу.
Чи можна один конічний гвинт замінити сам?
Це рішення вимагає перевірки супутнього гвинта, стовбура та інтерфейсів приводу. Запитаним обсягом може бути один компонент, але його креслення та стан все одно необхідно перевірити на порівняння з частинами, з якими він працюватиме.
Чи може EJS зробити конічний двогвинтовий ствол без оригінального креслення?
EJS стверджує, що він може працювати зі сполучними розмірами та може організувати підтримку вимірювань для знятих очищених частин, коли креслення недоступні. Стан зразка, розташування та доступні записи машини визначають, що можна реконструювати. Виробничий креслення ще потребує затвердження.
Чому вимірювання діаметра повинно включати осьове розташування?
Діаметр шнека змінюється вздовж конічної робочої ділянки. Два правильних вимірювання, зроблені в різних положеннях, можуть дати різні значення. Прив’яжіть кожен діаметр до однієї визначеної базової та осьової станції, щоб постачальник точно знав, де він застосовний.