Вибирайте матеріали шнека та стовбура, узгоджуючи конструкційну сталь, робочу поверхню та процес виробництва з фактичною формулою та механізмом відмови. Вищий показник твердості сам по собі не може визначити, чи буде заміна протистояти стиранню наповнювача, хімічному впливу або контакту з металом; вкажіть гвинт і стовбур окремо, а потім перевірте їх підгонку як пару.
Корисна пропозиція матеріалів пояснює, яка сталь несе навантаження, які поверхні отримують захист і як ці поверхні будуть перевірятися. Він також має визначити умови, що стоять за рекомендацією. Одна й та сама назва смоли може описувати виріб без наповнювача, суміш з мінеральним наповнювачем або перероблену суміш із дуже різними вимогами до машини.
Від промислової технічної групи EJS
Перед порівнянням котирувань:
- Визначте, чи старі деталі мають стирання, корозію, контактні пошкодження або суміш.
- Відокремте основну сталь від обробленої поверхні та робочого сплаву.
- Вкажіть повну суміш, включаючи тип наповнювача та навантаження.
- Перевірте гвинт і стовбур у відповідних осьових положеннях.
- Узгодьте ідентифікацію матеріалу, захищені зони та приймальні вимірювання перед виробництвом.
1. Почніть з механізму відмови
Стирання від наповнювачів і забруднення
Зношений наконечник льотка та збільшений отвір є причинами для дослідження абразивного навантаження, але назва матеріалу в замовленні на придбання є лише частиною дослідження. Запишіть тип наповнювача, його концентрацію, джерело вихідної сировини та місця найбільших втрат матеріалу. Порівняйте ці деталі з рецептурою, яка використовувалася під час зазначення оригінальних частин.
Підвищене завантаження наповнювача є приводом для повторного перегляду матеріалу. Як і перехід від контрольованого первинного корму до переробленого потоку з невизначеним забрудненням. Зберігайте репрезентативні зразки складів і фотографії старих деталей поруч із вимірюваннями. Ці записи дають постачальнику щось корисніше, ніж запит на більш твердий гвинт.
Корозія та контакт металу потребують різних досліджень
Шнек подачі та стовбур Девіс-Стандартрозрізняє абразивний знос, корозійний вплив і адгезійний знос, викликаний контактом з металом. Він визначає деякі сполуки ПВХ, корозійні антипірени та фторвуглеці як небезпечні для корозії, тоді як вирівнювання, прямолінійність, рівномірність нагріву та невідповідність робочих поверхонь можуть сприяти пошкодженню контактів.
Використовуйте цю відмінність, щоб вибрати дослідження, а не діагностувати повну проблему за однією фотографією. Піттинг привертає увагу до хімічного середовища та стану поверхні. Місцева оцінка потребує перевірки машини та вирівнювання. Поступова втрата розмірів у робочих зонах потребує перегляду карти зносу та складу. На одному компоненті може діяти кілька механізмів.
| Спостережувані пошкодження | Докази для збору | Напрямок на розгляд матеріалу |
|---|---|---|
| Втрата наконечника і збільшення отвору | Підібрані осьові вимірювання, історія рецептур та робочі записи | Перегляньте абразивне навантаження та захищені поверхні обох частин |
| Точкова або локалізована хімічна атака | Хімія сполук, температури, відкладення та фотографії поверхні | Перегляньте стійкість до корозії та захисне покриття |
| Локальна оцінка чи позначки контакту | Перевірка прямолінійності, опор, вирівнювання та нагріву | Дослідіть машину, перш ніж вказувати оновлення сплаву |
Таблиця є орієнтиром для перевірки, а не порогом для заміни. Межі прийнятності повинні виходити із затвердженого креслення та інженерної оцінки машини. Опис пошкодження допомагає звузити запитання; воно не дає універсальної матеріальної відповіді.
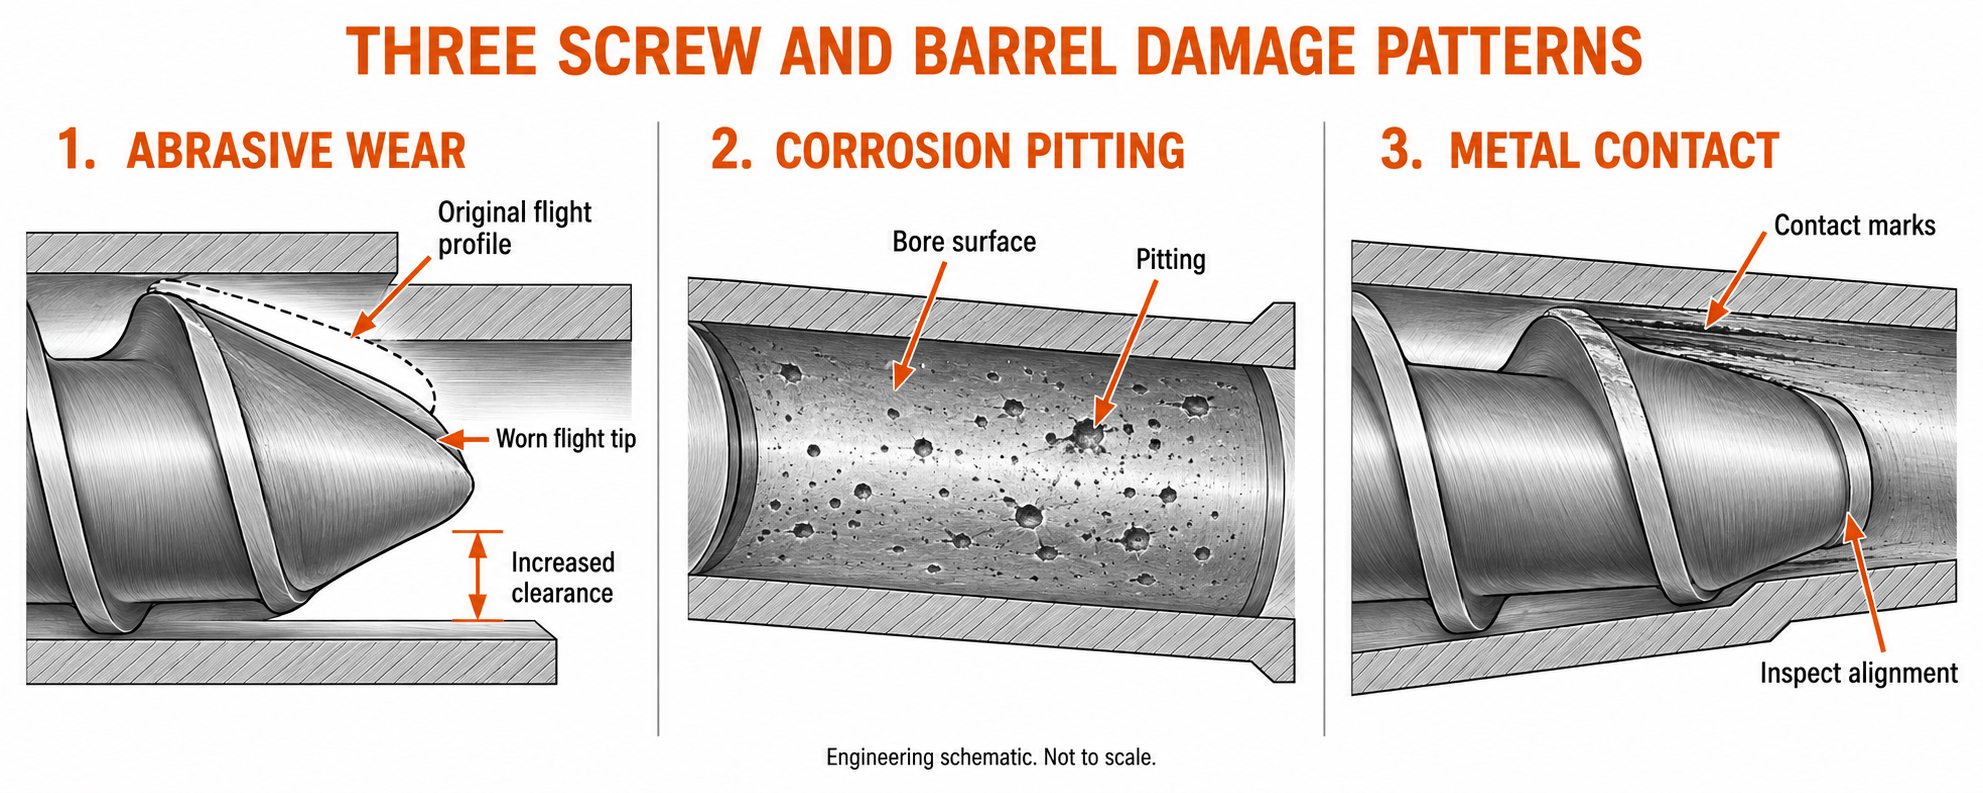
Інженерна схема пошкоджень. Не в масштабі; сам по собі зовнішній вигляд поверхні не визначає причини.
2. Окрема основна сталь, обробка поверхні та робочий сплав
Сталь і робоча поверхня виконують різні функції
Розглядайте специфікацію гвинта та стовбура як опис конструкції. Сердечник гвинта повинен витримувати навантаження приводу. Корпус ствола забезпечує структуру навколо каналу ствола та його інтерфейсів. Їх робочі поверхні також повинні відповідати компаунду. Об’єднання цих вимог у фразу «зносостійка сталь» приховує необхідну покупцеві інформацію.
Три терміни часто зустрічаються в лапках, але вони описують різні речі. Таке позначення, як 38CrMoAlA, ідентифікує базову сталь. Азотування визначає обробку поверхні. Colmonoy 83 ідентифікує сплав для наплавлення. Таким чином, гвинт може мати основу 38CrMoAlA та Colmonoy 83 на певних поверхнях польоту, при цьому ці описи не суперечать один одному.
EJSспецифікація біметалічного виробуперелічує конструкційні сталі окремо від гвинтових і бочкових сплавів. Це корисний спосіб прочитати пропозицію: визначте компонент, основний матеріал, процес і захищену зону, перш ніж порівнювати їх ціну.
Захисне покриття має таке ж значення, як і назва сплаву
Земля гвинта, фланг польоту, корінь і елементи змішування є різними поверхнями. Тверда поверхня не означає автоматично, що вся поверхня, що контактує з розплавом, має такий самий захист. Подібним чином обшивка каналу ствола не описує матеріал фланця, живильного отвору чи інших елементів за межами обшивки.
Попросіть малюнок, на якому позначені охоронні території. Якщо старий гвинт має пошкодження кореня, а пропозиція щодо заміни змінює лише сплав наконечника, пропозиція потребує додаткового обговорення. Обраний захист повинен досягати поверхні, яка виходить з ладу.
Азотування також потребує чіткої мови. Це змінює приповерхневий стан сталі; це не окремий литий вкладиш. Основний матеріал може залишатися частиною конструкції, що контактує з розплавом. Уникайте припущення, що компонент, описаний як оброблений, має окремий шар сплаву, який покриває кожну робочу поверхню.
Для кожної деталі запитуйте конструкцію в такому порядку: базова сталь, умови термічної обробки, обробка поверхні, робочий сплав, якщо це можливо, захищена зона та вимоги до остаточної перевірки. Ця послідовність робить відмінності між пропозиціями видимими до розміщення замовлення.
3. Звичайні сталі та межі їх вибору
Прочитайте оцінку в контексті готового компонента
ПоточнийПортфоліо матеріалів EJSвключає 38CrMoAlA, 40Cr, 42CrMo, 34CrAlNi7, 31CrMoV9, SKD11, SKD61, інструментальну сталь D2 і Hastelloy. Наявність класу не робить його стандартним для кожного шнека чи стовбура. Готова конструкція і додаток все ще визначають його роль.
Для обробленого гвинта запитайте, як обрана сталь і умови термічної обробки підтримують необхідний процес обробки поверхні. Для футерованого ствола відрізняйте матеріал корпусу від сплаву каналу ствола. Для компонента з інструментальної сталі запитайте про фактичний стан постачання та робочу поверхню, а не припускайте, що назва марки підтверджує певну твердість.
| Матеріал названий EJS | Питання для вирішення перед замовленням |
|---|---|
| 38CrMoAlA, 34CrAlNi7 або 31CrMoV9 | Який стан сердечника та обробка поверхні вказані для цього гвинта? |
| 40Cr або 42CrMo | Це конструкційний матеріал корпусу і що захищає робочий отвір? |
| Інструментальна сталь СКД11 або Д2 | Який точний клас, стан обробки та конструкція компонента пропонуються? |
| SKD61 | Як вибраний стан відповідає фактичній температурі та навантаженню? |
| Хастеллой | Яке конкретне позначення сплаву необхідно для хімічного середовища? |
Уникайте вільних міжнародних замін сортів
Таблиця перехресних посилань корисна для спілкування, але приблизний відповідник не дозволяє замінювати матеріал. Вкажіть керівний сорт або стандарт і попросіть постачальника ідентифікувати фактично поставлений матеріал. Якщо пропонується інший сорт, перегляньте його як заміну з власними хімічними та механічними вимогами.
Це особливо важливо, коли у цитаті використовується широке прізвище. «Інструментальна сталь» і «нікелевий сплав» описують багато можливих матеріалів. Навіть знайоме комерційне прізвище може потребувати конкретного суфікса класу. Сертифікат матеріалу повинен підтверджувати цю ідентифікацію, а не повторювати те саме широке формулювання, що й пропозиція.
Рішення про будівництво також передбачає конкуруючі властивості. У своємуобговорення металургіїENTEK пояснює, чому несуча серцевина та зносостійка зовнішня конструкція можуть відрізнятися. Це дозволяє окремо оцінювати вимоги до конструкції та робочої поверхні. Це не означає, що запатентована конструкція іншого виробника є продуктом EJS.
4. Що змінюють конструкцію азотування, хромування та біметал
Порівняйте процес і площу, яку він захищає
Порівняння процесів є корисним лише тоді, коли в цитаті зазначено, де цей процес застосовується. Азотування змінює приповерхневу область сталі. Хромування додає завдаток. Наплавлення зварного шва додає робочий сплав до вибраних поверхонь. Біметалічний ствол поєднує в собі корпус зі сплавом робочого ствола. Це різні конструкції, а не взаємозамінні назви покриття.
EJS ідентифікує газове азотування на своємуазотований шнековий ствол с. Йогопосібник з матеріалівописує наплавлення PTA для гвинтів, відцентрове лиття для обшивки стовбура та хромування як окрему процедуру. Прочитайте ці описи разом із кресленням для фактичного замовлення.
| Будівництво | Які зміни | Що повинна визначати специфікація |
|---|---|---|
| Азотування | Приповерхневий стан сталі | Область обробки, метод твердості та погоджене визначення глибини корпусу |
| Хромування | Наплавлений поверхневий шар | Розташування, кінцева товщина, обробка та критерії перевірки |
| Наплавлення гвинтів | Додано сплав на визначених гвинтових поверхнях | Марка сплаву, покриття, готове покриття та геометрія |
| Футеровка ствола біметалева | Робочий сплав всередині конструкційного корпусу ствола | Вимоги до сплаву отвору, маршруту виробництва та готової футеровки |
Готові розміри та визначення шарів повинні збігатися
На сторінці біметалічних продуктів EJS вказано товщину гвинтового сплавувід 1,0 до 1,5 ммдля варіантів Ni60, Colmonoy 56 і Colmonoy 83. Цей опублікований діапазон є корисною відправною точкою, але замовлення має містити готову вимогу до фактичного компонента. Наплавлений шар перед механічною обробкою не є автоматично шаром, що залишився на готовій деталі.Джерело: біметалічний гвинтовий стіл EJS.
Ця ж дисципліна застосовується до азотованого корпусу: вкажіть, як визначається та вимірюється глибина. Показники твердості поверхні не можуть описати повний профіль твердості під нею. Для футеровки стовбура вкажіть марку та стан обробки замість того, щоб призначати одну товщину кожному сплаву та геометрії стовбура.
Покупці, які порівнюють обидві конструкції, можуть використовуватиEJS біметалева проти азотованої направляючоїдля ширшого компромісу. Тут питання вибору є вужчим: який процес захищає поверхні, піддані впливу цієї формули, і як буде перевірено кінцевий захист?
5. Порівняйте марки сплаву за межами твердості
Гвинтові та бочкові сплави зберігайте в окремих таблицях
EJS називає Ni60, Colmonoy 56 і Colmonoy 83 для гвинтів, а також від EJS01 до EJS04 для сплавів стволів. Зберігайте ці групи окремо під час перегляду пропозиції. Ступінь наплавлення гвинтів і футерівка стовбура описують різні компоненти та умови виробництва.Джерело: Таблиці сплавів EJS.
| Гвинтовий сплав | Елемент для порівняння в пропозиції |
|---|---|
| Ni60 | Точний сплав, що поставляється, захищена зона та придатність для зазначеної сполуки |
| Колмоной 56 | Позначення постачальника, умови зберігання та вимоги до робочої поверхні |
| Колмоной 83 | Конструкція, що містить карбід, стан нагару та придатність для абразивних робіт |
| Сплав стовбура | Опубліковані EJS показники відносного зносу/корозії |
|---|---|
| EJS01 | Дуже добре / добре |
| EJS02 | Добре / дуже добре |
| EJS03 | Дуже добре / дуже добре |
| EJS04 | Відмінно / дуже добре |
Ці рейтинги відтворюють якісне порівняння EJS, а не стандартизовані результати тестування. Вони допомагають почати дискусію; вони не встановлюють виміряний рівень зносу, межу хімічної стійкості або коефіцієнт терміну служби.Джерело: таблиця бочок EJS і легенда рейтингу.
Корисний приклад від виробника сплаву
Технічний паспорт Colmonoy 83 від Wall Colmonoy за вересень 2025 року описує карбід вольфраму в матриці нікель-хром-вольфрам. Це забезпечує діапазон твердості накладенняHRC від 45 до 55 для класу порошку -150+53 мкм, іHRC від 43 до 57 для марки порошку -180+63 мкм. Це діапазони відкладень виробника сплаву для заявлених сортів порошку, а не приймальні вимірювання готового гвинта EJS.Джерело: технічний паспорт Colmonoy 83.
Структура, що містить карбід, пояснює, чому лише об’ємна твердість є неповним порівнянням. Запитайте про компоненти, які протистоять зношенню, матрицю, умови нанесення та застосування. Два сплави з однаковою об’ємною твердістю все ще можуть потребувати різних інженерних оцінок.
Вкажіть тест, а не просто число
ASTM E18охоплює випробування твердості за Роквеллом і застерігає, що показання в одному місці можуть не відображати всю частину.ASTM E384охоплює твердість мікроіндентування та оцінку варіацій твердості на малих відстанях. Це різні питання вимірювання: масове зчитування та профіль у обробленій області надають різну інформацію.
Для порівняння абразивівASTM G65повідомляє результати випробування сухого піску/гумового колеса як втрату об’єму в кубічних міліметрах за визначеною процедурою. Менші втрати вказують на більший опір у цьому тесті. Стандарт також застерігає від розглядання його результату як точного прогнозу для конкретного операційного середовища.
Якщо постачальник надає дані тестування, порівняйте той самий метод, процедуру та стан зразка. Жоден із цих стандартів не перетворює назву сплаву на гарантований термін експлуатації, а назва стандарту не вказує на те, що конкретна партія була перевірена на нього.
6. Установіть відповідність між матеріальною системою та фактичною формулою
Передайте постачальнику суміш, а не лише сімейство смол
Опис закупівлі "ПП гвинтовий бочок" є неповним, якщо машина обробляє наповнений ПП. Вкажіть сорт смоли, тип наповнювача та завантаження, добавки, перероблену фракцію та очікувані зміни між продуктами. Поясніть, чи має заміна охоплювати одну стабільну рецептуру чи кілька обов’язків на одній лінії.
Відокремте інформацію про рецептуру від інформації про експлуатацію. Для перевірки матеріалу також потрібні фактичні температури процесу, діапазон робочих швидкостей, інформація про тиск, якщо доступна, та історія пошкоджень. Номінальна сім’я смол не повідомляє постачальнику, які поверхні вийшли з ладу або чи була машина пошкоджена контактом.
| Фактичний обов'язок | Питання, які змінюють вибір |
|---|---|
| Чиста, незаповнена смола | Чи існуюча конструкція працює прийнятно, і чи заміна зберігає затверджені специфікації? |
| Наповнений мінералами або склонаповнений компаунд | Який наповнювач і навантаження присутні, і де зосереджені втрати розмірів? |
| ПВХ або композиція з потенційно корозійними добавками | Який хімічний склад, температура та відкладення супроводжують спостережене пошкодження? |
| Перероблений корм | Наскільки стабільними є склад, контроль забруднення та умови від партії до партії? |
| Висока температура або хімічно вимогливе обслуговування | Який саме сплав і конструкція поверхні відповідають фактичному середовищу? |
Матриця організовує інформацію, необхідну для рекомендації. Це навмисно уникає призначення одного сплаву для кожної групи смол. Davis-Standard'sвказівки щодо носінняпідтримує, враховуючи як абразивну, так і корозійну дію, а також стан машини.
Зміни в сировині можуть зробити стару рекомендацію недійсною
Зберігайте оригінальний затверджений склад із специфікацією матеріалу. Якщо завантаження наповнювача зростає або перероблений потік змінюється, стару рекомендацію слід переглянути з урахуванням нових умов. Компонент може бути правильно виготовлений відповідно до старих специфікацій і все ще бути непридатним для переглянутого обов’язку.
Для хімічно складних матеріалів надайте точний полімер і відповідні добавки. ЕНТЕКкерівництво по металургіїобговорює окремі вимоги до сильної корозії та стирання. Не сприймайте це як загальну рекомендацію для кожного фторполімеру або як доказ того, що будь-який нікелевий сплав є взаємозамінним іншим.
Якщо заявка передбачає контакт з харчовими продуктами або фармацевтичні вимоги, визначте ці вимоги в запиті та вкажіть необхідні документи. Назва сталі, обробка поверхні чи загальний опис продукту не встановлюють сертифікацію чи відповідність готової збірки.
7. Перевірте пару та машину перед оновленням сплаву
Фабрична перспектива: перетворення запиту твердості на вимірювану специфікацію
У нашому номінальному проекті заміни одного гвинта 90 мм першим запитом покупця була більша твердість. Я почав із повної формули ПП, яка містила 30% карбонату кальцію за вагою, потім переглянув оригінальний креслення та розміри зношеного гвинта та стовбура. Такий порядок роботи прив’язував обговорення матеріалу до фактичної машини.
Я відобразив розміри гвинта та стовбура у відповідних осьових положеннях. Вимірювання вильоту гвинта в одному положенні та порівняння його з вимірюванням отвору в іншому місці не опише місцеве підгонку. Показання вимірювальної ділянки показали, що заміна потребує відновлення зазору креслення, а також забезпечення обраних робочих матеріалів.
Гвинт і стовбур ми вказали окремо. Гвинт використовував основу 38CrMoAlA з наплавленням Colmonoy 83; ствол використовував корпус 42CrMo з футеровкою EJS04. Я включив охоронювані території та вимоги до перевірки разом з описом матеріалів. Це зробило пропозицію більш точною, ніж загальна обіцянка вищої твердості.
Для прийняття я розглядав розміри та ідентифікацію матеріалу як окремі перевірки. Правильна назва сплаву не зробить прийнятним неправильний діаметр. Так само компонент міг відповідати своїм розмірам без доказу того, що вказаний робочий сплав був поставлений. Обидві вимоги належали до замовлення.
Цей проект також посилив обмеження на вимірювання в одній точці. За результатами вимірювальної дільниці там встановлено зазор. Я вимагав, щоб інші осьові положення та інтерфейси машини перевірялися окремо. Покупці повинні використовувати те саме розрізнення під час читання звіту про перевірку: визначте, що було виміряно, де це було виміряно та до якої вимоги креслення він відноситься.
Проектні заміри: відновлення заданого холодного зазору
На зношеній ділянці вимірювальної станції зовнішній діаметр прольоту шнека становив89,65 ммі канал ствола був90,25 мм. Розрахований холодний радіальний зазор становив:
(90,25 − 89,65) ÷ 2 = 0,30 мм
Уточнений затверджений креслення0,10 ммна тій станції. Під час приймання розмірів було виміряно виліт нового гвинта89,95 мм, і виміряно відповідний новий отвір90,15 мм:
(90,15 − 89,95) ÷ 2 = 0,10 мм
| Вимірювання на тій же осьовій станції | Ношена пара | Нова пара |
|---|---|---|
| Зовнішній діаметр гвинта | 89,65 мм | 89,95 мм |
| Діаметр каналу ствола | 90,25 мм | 90,15 мм |
| Розрахунковий холодний радіальний зазор | 0,30 мм | 0,10 мм |
Джерело: вимірювання проекту EJS Industry щодо заміни наповненого ПП та затверджені вимоги до креслення.
Заміна відновила заданий холодний зазор на цій станції, зменшивши його на0,20 мм. Цей розмірний результат відрізняється від результату робочих характеристик. Пропускна здатність, швидкість шнека, температура розплаву та подальші вимірювання зносу забезпечують експлуатаційні дані, необхідні для оцінки заміни в експлуатації.
Зберігайте холодний зазор і режим роботи окремо
Розрахунок вище ділить різницю діаметрів на два. Він описує номінальний радіальний зазор для відповідних круглих секцій; це не вимірювання зазору в кожній точці навколо ексцентричного або пошкодженого вузла. The0,10 ммфігура належить до креслення цього проекту, а не є універсальним налаштуванням для всіх 90-мм машин.
Перевірте центрування машини, прямолінійність, опору стовбура та стан нагріву, перш ніж розглядати оновлення сплаву як повний засіб. Ці перевірки відповідають проблемам контактного зносу, описаним уДевіс-Стандарт. Більш зносостійка поверхня не може виправити установку, яка притискає гвинт до отвору.
Для постійних вимірювань і планування запасних частинДовідник щодо терміну служби EJSпояснює, як використовувати базову лінію та повторювати вимірювання. Зберігайте цю історію зношування разом із записом рецептури, щоб наступне важливе рішення мало підтвердження.
8. Додайте до замовлення специфікацію матеріалу, яку можна перевірити
Створіть замовлення на основі вимог, які може перевірити команда отримувача
Напишіть вимоги до гвинта та стовбура в окремих рядках. Кожен компонент повинен мати ідентифікований основний матеріал, конструкцію робочої поверхні та основу прийняття. Уникайте порядку, який називає один сплав, а інший компонент описує лише як «відповідний ствол».
Під час підготовки технічного запиту використовуйте таку послідовність:
- Ідентифікуйте машину та додайте затверджені креслення шнека та стовбура, включно з редакцією, використаною для замовлення.
- Вкажіть повну рецептуру та експлуатаційний обов’язок разом із картою пошкоджень старої частини та вимірюванням, якщо є.
- Укажіть базову сталь і стан кожного компонента або вимагайте чітко визначеної пропозиції для затвердження.
- Окремо визначте наплавлення гвинтів і футеровку стовбура разом із процесом виробництва та захищеними поверхнями.
- Узгодьте вимоги до готового шару або визначені вимоги до азотованого корпусу, а також метод твердості та місця вимірювання.
- Перелічіть остаточні розміри, інтерфейси та протоколи перевірки, необхідні для прийняття деталей.
- Зберігайте прийняті розміри як базову лінію встановлення для подальшої перевірки зносу.
Ця послідовність також полегшує порівняння цитат. Якщо одна пропозиція змінює основну сталь, інша змінює лише наплавлення рейок, а третя замінює обидві робочі поверхні, то це різні технічні пропозиції. Вирішіть ці відмінності, перш ніж порівнювати загальні ціни.
Матеріальні записи та контактна інформація
EJS заявляє, що гвинтові бочки, що постачаються, містять звіт про перевірку та сертифікат матеріалу. Використовуйте ці документи, щоб пов’язати узгоджену специфікацію з поставленим компонентом: ідентифікація матеріалу та звіт про розміри відповідають на різні питання щодо приймання.Джерело: опис перевірки якості EJS.
Для ширшого інтерфейсу та купівельних чеків використовуйтеПосібник покупця шнека екструдера. Для перевірки матеріалу за допомогою EJS надішліть креслення машини, рецептуру та докази старих деталей на адресуsales@ejsscrewbarrel.com, або телефонуйте+86-574-83065911. Адреса офісу E.J.S Industry Co., Ltd55 Dongdu Road, район Хайшу, Нінбо, Китай. Джерело: контактна сторінка EJS.
Додайте заявку та документи, які вам потрібні, до першого запиту. Цінова пропозиція може визначити запропоновану конструкцію та докази, необхідні для прийняття, замість того, щоб вибирати між нез’ясованими значеннями твердості.
9. Часті питання
З чого виготовлені шнеки та бочки екструдера?
Конструкція може поєднувати конструкційну сталь з обробленою поверхнею, гвинтову наплавку або футеровку ствола. Визначте основний матеріал і робочу поверхню кожного компонента окремо. EJS перераховує сталі, включаючи 38CrMoAlA та 42CrMo, а також названі гвинтові та сплави стовбурів у своємубіметалічна специфікація.
Чи 38CrMoAlA краще, ніж біметалічний гвинтовий ствол?
Вони описують різні речі. 38CrMoAlA є базовою сталлю, тоді як біметалічна описує конструкцію з робочим сплавом. Гвинт може використовувати основу 38CrMoAlA та додатковий сплав на своїх польотах. Порівнюйте повні конструкції для фактичного обов’язку, а не ці два терміни окремо.
Чи завжди вища твердість означає кращу зносостійкість?
Ні. Враховуйте структуру сплаву, захищену зону, стан відкладення та механізм зносу.ASTM G65оцінює стирання через втрату об'єму за певних умов тестування, в той час якASTM E18розглядає твердість Роквелла. Жодне вимірювання не може передбачити термін експлуатації повної збірки.
Чи повинні гвинт і стовбур використовувати той самий сплав?
Ні. Вони повинні утворювати відповідну робочу пару, але наплавлення шнека та футеровка стовбура можуть бути різними матеріалами. У нашому проекті з наповненим поліпропіленом використовувалося наплавлення Colmonoy 83 з футеровкою стовбура EJS04. Перегляньте сумісність матеріалів, стан поверхні та зазначену відповідність.
Чи має зміна наповнювача або переробленого корму викликати перевірку матеріалу?
так Надайте переглянуту рецептуру, завантаження наповнювача, контроль вихідної сировини та умови експлуатації. Порівняйте ці зміни з митом, використаним для початкового вибору. Зберігайте вимірювання старих деталей і записи про пошкодження, щоб перевірка могла стосуватися уражених поверхонь, а не використовувати твердіший сплав за замовчуванням.
Які документи повинні супроводжуватися специфікацією на матеріал?
Вимагайте ідентифікацію матеріалу та узгоджені записи перевірок для кожної частини. Наказ також має визначати охоронювані зони, вимоги до обробки поверхні та місця вимірювання. EJSсторінка товарузаявляє, що звіти про перевірки та сертифікати матеріалів супроводжують гвинтові бочки, що постачаються; визначте специфічний обсяг проекту перед виробництвом.