Цилиндр шнека екструдера служить до тих пір, поки його стан дозволяє лінії забезпечити необхідну продуктивність і якість продукції в прийнятному вікні процесу. Смола, наповнювачі, забруднення, геометрія та робоче навантаження змінюють цей термін служби, тому оцінка календарного віку потребує додавання цих умов. Для лінії, яка вже знаходиться у виробництві, виміряйте гвинт і стовбур у повторюваних місцях, обчисліть останній рівень зносу та використовуйте це з тенденціями виробництва для планування наступної перевірки та заміни.
- Відстежуйте години роботи та зміни складу, а не лише дату встановлення.
- Виміряйте обидві частини: знос гвинта та отвору стовбура збільшують однаковий зазор.
- Порівняйте продуктивність на обертах за хвилину, температуру розплаву та якість зі стабільним еталонним циклом.
- Спрогнозуйте ліміт планування для конкретної машини, а потім дайте час на придбання та встановлення.
- Переоцініть прогноз після зміни матеріалу, прискореного зносу або несподіваного пошкодження.
1. Що означає термін служби вашої екструзійної лінії?
Гвинт все ще може обертатися після того, як він перестав бути корисним для певного продукту. Лінія, що виготовляє складну плівку або профіль, може втратити прийнятне вікно процесу до того, як обладнання досягне структурної межі. І навпаки, заміна звукового набору лише тому, що йому виповнилася річниця, може призвести до втрати корисної ємності.
Розділіть рішення на три питання. Чи залишається обладнання в межах затверджених розмірів і стану? Чи може цей процес отримувати прийнятний продукт із необхідною швидкістю? Чи коштує продовження операції дорожче, ніж планове втручання? Перший стосується деталей, другий — продукту, третій — планування виробництва. Оцінка життя є неповною, якщо в ній не зазначено, яку кінцеву точку вона передбачає.
За номером запишіть обов'язок
Зберігайте дату встановлення, але також записуйте години виробництва, оброблені матеріали та історію рецептур. Час простою – це не те саме, що час обробки. Перероблені тонни надають контекст, але не можуть прямо порівняти різні суміші чи конфігурації машин.
| запис | Чому це місце в оцінці життя |
|---|---|
| Ідентифікація шнека та бочки | Запобігайте змішуванню історій після заміни чи перебудови |
| Час роботи | Визначте інтервал між перевірками |
| Смола, тип наповнювача та завантаження | Поясніть зміни в середовищі зносу |
| Джерело та пропорція повторного подрібнення | Визначте зміни в контамінації та консистенції корму |
| Потужність, оберти та фактична температура розплаву | Показати навантаження та продуктивність, пов’язану із записом |
| Вимірювання нових умов і затверджені межі | Визначте, що змінилося і які дії необхідно виконати |
Досвід постачальника у виконанні відповідних обов’язків може допомогти скласти початковий план перевірки. Запитайте про рецептуру, конструкцію компонентів, години та критерії прийнятності, що лежать в основі цього досвіду. Коли ваші власні вимірювання стануть доступними, використовуйте їх для уточнення плану, а не розглядайте інтервал заміни іншого заводу як фіксоване правило.
2. Які умови змінюють швидкість зношування?
Сама назва полімеру не описує роботу. Натуральний поліпропілен та поліпропілен, що містить мінеральний наповнювач, мають різні показники зносу. Тип наповнювача, навантаження, характеристики частинок і забруднення мають значення поряд зі смолою. Таким чином, зміна матеріалу має відображатися в протоколі технічного обслуговування, навіть якщо модель машини та швидкість шнека залишаються незмінними.
Джеффа Куманааналіз ресурсу шнека і стволарозрізняє абразивне зношування, корозійне зношування та адгезійне зношування метал-метал. У ньому також розглядається розклинювання твердих тіл, коли секція плавлення не може впоратися з матеріалом, який до неї доставляється. Ці механізми вимагають різних коригувальних дій. Твердша поверхня сама по собі не виправить невідповідність геометрії або проблему вирівнювання машини.
Вкажіть робочу поверхню, а не тільки базову сталь
EJS використовує тверде наплавлення PTA для біметалічних гвинтів і відцентрове лиття для біметалічних футеровок стовбура. TheХарактеристики біметалічних виробів EJSрозрізняють такі товщини готового сплаву:
| компонент | Перераховані робочі сплави | Зазначена товщина сплаву |
|---|---|---|
| Наплавлення гвинтів | Ni60, Colmonoy 56, Colmonoy 83 | від 1,0 до 1,5 мм |
| Футеровка ствола | EJS01 | від 2,0 до 3,0 мм |
| Футеровка ствола | EJS02, EJS03, EJS04 | 1,5-2,0 мм |
Це специфікації конструкції, неприпустимий знос або гарантовані години роботи. Лінія може втратити прийнятну продуктивність накачування, хоча залишається значний захисний матеріал. Поділ товщини шару на припущену швидкість зношування не визначає корисний термін служби.

Установіть відповідність між відповіддю та пошкодженням
Постійна втрата польотного матеріалу вимагає іншої оцінки, ніж ізольована оцінка, виїмка або пошкоджений відкладення. Запишіть, де сталося пошкодження та який склад працював до його появи. Для довгих стволів включіть у розслідування стан вирівнювання та підтримки, а не припускайте, що нерівномірний знос доводить неправильний сплав.
Використовуйтепосібник з матеріалів для шнеків і бочокдля вибору матеріалу таПорівняння азотованого та біметалічногодля вибору конструкції. Тримайте оцінку терміну служби зосереджено на тому, що роблять встановлені частини.
3. Проблеми зношування шнека екструдера: що змінюється перед поломкою?
Лінія може підтримувати свою звичайну продуктивність, поки оператор поступово підвищує швидкість гвинта для компенсації. Спостерігаючи лише за кг/год, можна не помітити цю зміну. Марк Сполдінг і Тімоті Вомер визначають питому швидкість як продуктивність, поділену на швидкість шнекааналіз зносу одного гвинтаі поясніть, як компенсація швидкості може супроводжувати вищу температуру нагнітання.
Порівняйте умови виробництва, що повторюються
Запишіть конкретний результат як(кг/год) / об/хв. Зниження заслуговує на розслідування, коли рецептура, режим годування та умови на нижній течії є порівнянними. Це не вимірювання зносу саме по собі. Зміна в'язкості смоли, подачі або стану сита може змінити продуктивність без відповідної втрати металу.
| Спостереження за виробництвом | Перевірте, перш ніж відносити його до носіння |
|---|---|
| Для попереднього результату потрібна більша кількість обертів | Рецептура, консистенція корму, потреба в тиску та попередні налаштування |
| Вища фактична температура розплаву | Надійність датчика, режим нагрівання/охолодження та зміна швидкості |
| Нестабільність тиску | Подача, стан екрану, обмеження матриці та контроль температури |
| Чорні плями, гелі або нерозплавлені | Відкладення, умови проживання, зміни матеріалу та продуктивність плавлення |
| Вища енергія на одиницю хорошого продукту | Вихід, брухт, межі вимірювання та робочі коригування |
Використовуйте еталонний прогін зі стабільним виробництвом і прийнятною якістю. Збереження потужності, обертів на хвилину, фактичної температури розплаву, тиску напору та кількості браку. Якщо ви записуєте енергію, визначте, чи охоплює вона екструдер чи всю лінію, і зберігайте цю межу незмінною. Змішування загальної енергії лінії з показаннями лише екструдера створює оманливу тенденцію.
Зберігайте коротку історію налаштувань поруч із показаннями. Тенденція, зібрана лише з остаточних налаштувань, не може показати, як часто оператору доводилося втручатися. Куман описує, як поетапна компенсація процесу може приховувати погіршення, поки продуктивність або якість не стануть неприйнятними. Це привід для раннього дослідження, а не доказ того, що кожен важкий пробіг потребує нових деталей.
Постійні зміни після основних перевірок процесу виправдовують планову перевірку розмірів. Шліфування, ймовірний контакт з металом або металеві осколки вимагають негайного вжиття заходів відповідно до процедури безпеки машини; не чекайте зручної дати перевірки або розрахованого терміну служби.
4. Вимірювання зносу стовбура: перевірте обидві частини в відповідних місцях
Виміряйте зовнішній діаметр вильоту, або OD, і внутрішній діаметр бочки, або ID, на відповідних осьових станціях. Порівняння показань найменшого гвинта з непов’язаними показаннями стовбура не описує підгонку ні в одному місці. Дайте кожній станції відстань від визначеної бази даних, щоб пізніше технік міг знайти її знову.
Посібник Reiloy з профілактичного обслуговуванняописує очищені, охолоджені вимірювання з використанням калібру стовбура та відповідного вимірювального обладнання для зовнішнього діаметра гвинта, з окремими записами перевірок. Виберіть відкаліброване обладнання та метод, що відповідає геометрії компонента. Запишіть контрольну температуру, кутову орієнтацію та повторюваність із розмірами.
Зберігайте радіальний і діаметральний зазори окремо
На відповідній станції для розрахунку кругового контуру:
- Діаметральний зазор = внутрішній діаметр стовбура мінус зовнішній діаметр гвинта.
- Радіальний зазор = діаметральний зазор поділений на 2.
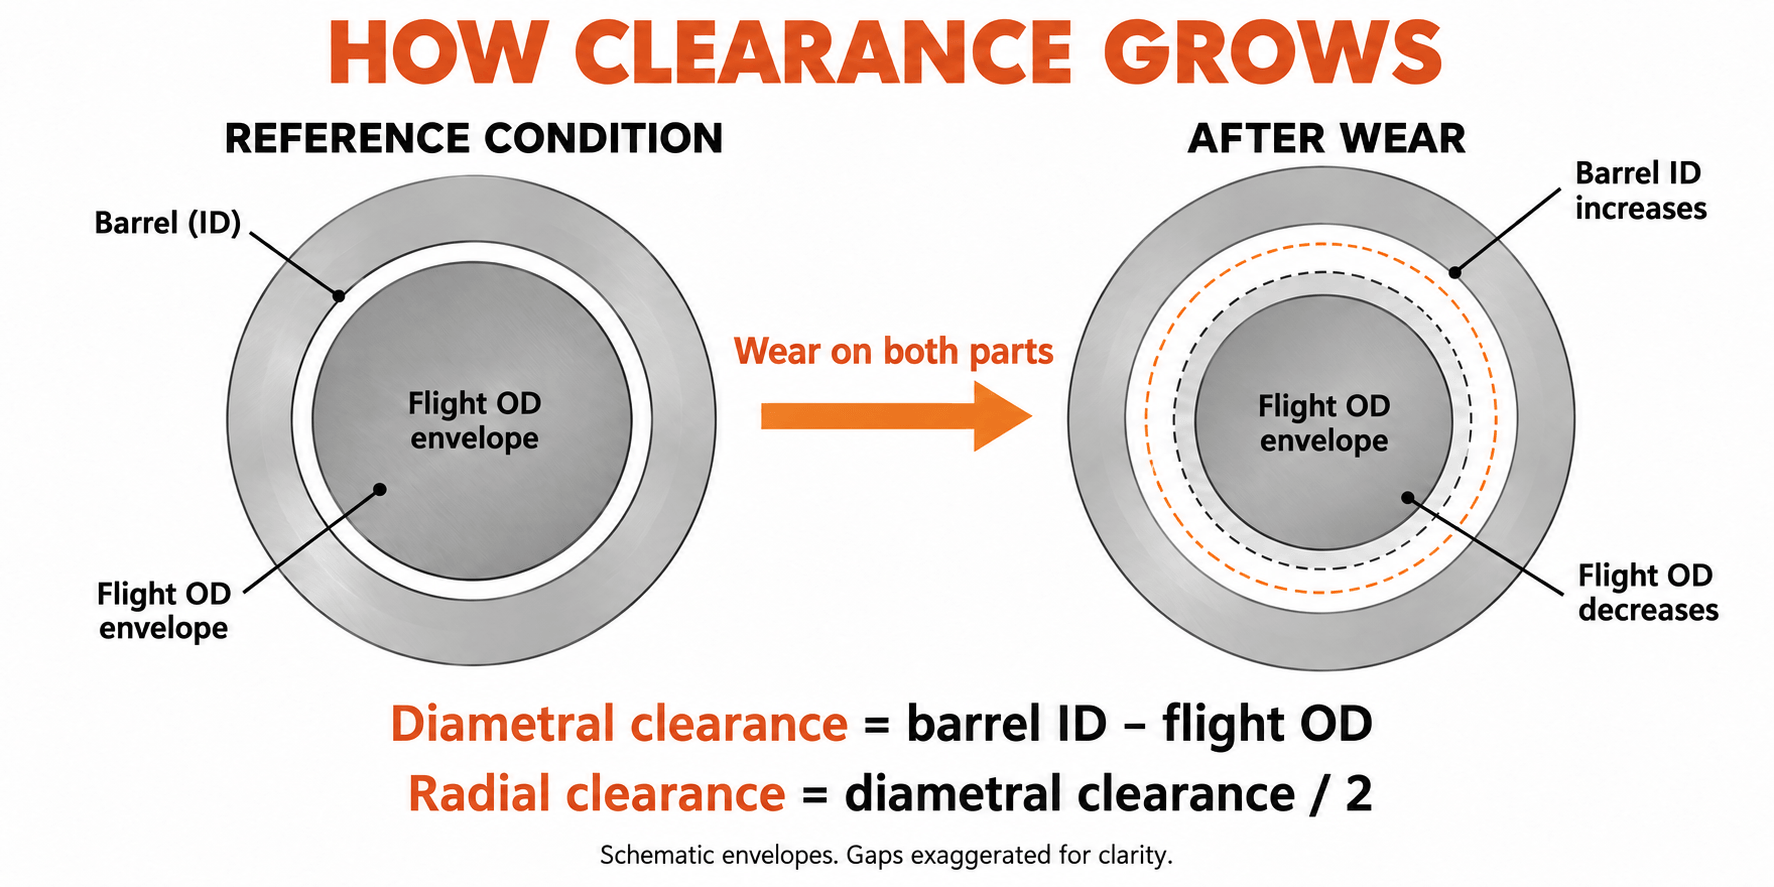
Дотримуйтеся умовних одиниць і дозволів у кожному звіті. Зменшення OD на 0,10 мм означає втрату радіального польоту на 0,05 мм. Переплутування цих величин змінює інтерпретований знос у два рази.
Те, що ми виміряли в проекті заміни 90 мм
У проекті заміни EJS для номінального 90-міліметрового одношнекового екструдера, який обробляє поліпропілен з 30 мас.% карбонату кальцію, початковим запитом замовника була вища твердість. Ми переглянули повну формулу, оригінальне креслення та розміри старої деталі, перш ніж визначати заміну. Ми також зіставили вимірювальні станції гвинта та стовбура вздовж осі.
На одній станції вимірювальної секції зовнішній діаметр старого прольоту становив 89,65 мм, а внутрішній діаметр стовбура – 90,25 мм. Діаметральна різниця становила 0,60 мм, даючи холодний радіальний зазор 0,30 мм. Дивлячись лише на гвинт, половина відповідного питання залишилася б без відповіді: отвір ствола також був частиною виміряного стану.
Специфікація заміни використовувала гвинт 38CrMoAlA з наплавленням Colmonoy 83 і корпус ствола 42CrMo з футеровкою EJS04. На цій відповідній станції новий зовнішній діаметр польоту становив 89,95 мм, а внутрішній діаметр ствола – 90,15 мм. Їх різниця становила 0,20 мм, що давало холодний радіальний зазор 0,10 мм, вказаний на кресленні.
| Вимірювальна ділянка | Старі запчастини | Запасні частини |
|---|---|---|
| Політ ОД | 89,65 мм | 89,95 мм |
| Ідентифікатор бочки | 90,25 мм | 90,15 мм |
| Діаметральний зазор | 0,60 мм | 0,20 мм |
| Холодний радіальний зазор | 0,30 мм | 0,10 мм |
Ми відновили задану посадку на цій станції, зменшивши радіальний зазор на 0,20 мм. Інші станції та машинні інтерфейси потребують власних перевірок. На кресленні були розділені матеріали шнека та стовбура, захищені зони та вимоги до перевірки, тому рішення про заміну стосувалося геометрії та твердості. Це дисципліна вимірювання, яка необхідна оцінці корисного терміну експлуатації, перш ніж вона зможе перетворити повторні показання на тенденцію.
Облік нерівномірного зносу
Виміряйте кілька кутів у кожному поперечному перерізі стовбура та збережіть індивідуальні показання, включаючи овал. Розрахований круговий зазор не повністю описує однобічне пошкодження, биття або деформований отвір. Для подвійних гвинтів перевірка також повинна стосуватися геометрії подвійних отворів і зчеплення OEM; єдина формула круглого отвору не може замінити цю оцінку.
Дотримуйтеся процедур ізоляції, скидання тиску, поводження та демонтажу виробника машини. Отримайте підтримку кваліфікованого персоналу та перевірте деталі. Звіт про знос не повинен залежати від пошкодженого чищення, імпровізованого доступу чи підйому без підтримки.
5. Розрахуйте ступінь зносу за результатами повторних перевірок
Один огляд встановлює поточні розміри. Дві порівняльні перевірки встановлюють інтервал. Подальші перевірки покажуть, чи змінюється цей показник. Використовуйте години, накопичені тим самим набором компонентів між перевірками, а не загальний вік машини чи суміші різних запасних частин.
Для кожної станції обчисліть зростання радіального зазору в мм на 1000 годин роботи:
Швидкість = (поточний радіальний зазор - попередній радіальний зазор) / години між перевірками × 1000
Це комбінована швидкість кліренсу та зростання. Щоб побачити, який компонент сприяє, розрахуйте радіальні втрати гвинта як(попередній OD - поточний OD) / 2і радіальний ріст стовбура як(поточний ID - попередній ID) / 2. Коли розташування, орієнтація та умови перевірки збігаються, ці дві зміни сумарно збільшують кліренс.
Прочитайте останній інтервал окремо
Розглянемо передбачуваний журнал перевірок для однієї станції з круглим конвертом. Ці розміри пояснюють розрахунок; вони не є результатом експлуатації EJS або специфікацією приймання.
| Години з моменту встановлення | Політ ОД | Ідентифікатор бочки | Радіальний зазор | Оцініть після попереднього читання |
|---|---|---|---|---|
| 0 год | 99,95 мм | 100,15 мм | 0,10 мм | Базовий рівень |
| 2000 год | 99,90 мм | 100,18 мм | 0,14 мм | 0,02 мм/1000 год |
| 4000 год | 99,82 мм | 100,22 мм | 0,20 мм | 0,03 мм/1000 год |
За повні 4000 годин середнє значення становить 0,025 мм/1000 год. Останній інтервал є швидшим, 0,03 мм/1000 год. Використання лише середнього значення за весь період життя приховало б цю зміну. Дослідіть причину та використовуйте для планування відповідну консервативну недавню ставку.
Останній інтервал також поділяється на 0,04 мм радіальної втрати гвинта та 0,02 мм радіального зростання стовбура. Разом вони пояснюють збільшення кліренсу на 0,06 мм. Це дає групі технічного обслуговування більш корисне запитання, ніж те, який компонент зазвичай зношується першим: який компонент бере участь у цій лінії?
Відкинути помилковий тренд перед прогнозуванням
Незначне видиме зменшення зазору не означає, що зношений метал повернувся. Перевірте положення вимірювання, температуру, чистоту, налаштування приладу та повторюваність оператора. Якщо зміна знаходиться в межах невизначеності методу, повідомте про це як про невирішене, а не обчислюйте нескінченний або від’ємний ресурс, що залишився.
Тримайте тренд кожної станції окремо. Низьке середнє значення по всій довжині може приховати пошкоджений змішувач, перехід або місце розвантаження. Запишіть тріщини, ямки та втрату відкладень разом із розмірами; ці умови можуть вимагати втручання, навіть якщо розрахунок кліренсу-росту виглядає скромним.
6. Перетворіть рівень зносу в план заміни
Швидкість зносу передбачає час до певного стану, лише якщо робочі умови залишаються достатньо порівнянними. Спочатку узгодьте ліміт планування, використовуючи відповідні ліміти обслуговування OEM, стан деталей і продуктивність процесу, яку має забезпечити лінія. Допуск на нову деталь визначає нову посадку; він не визначає автоматично максимальний дозвіл на обслуговування.
Оцініть години до ліміту планування
Якщо швидкість виражена в мм/1000 год:
Розрахункова кількість годин, що залишилися = (планований радіальний зазор - поточний радіальний зазор) / останній показник × 1000
Продовжте передбачуваний журнал вище. Для цього розрахунку припустімо, що команда інженерів обрала радіальний зазор 0,30 мм як кінцеву точку планування. Поточне значення становить 0,20 мм, залишаючи 0,10 мм до цієї кінцевої точки. При 0,03 мм/1000 год оцінка становить приблизно 3300 годин роботи. Значення 0,30 мм є припущенням для цього прикладу, а не загальним порогом заміни.
Якщо останній показник подвоїться до 0,06 мм/1000 год, той самий припуск дає приблизно 1700 годин. Залишок матеріального забезпечення не змінився; очікуваний час його використання. Жоден результат не захищає від тріщини, раптового пошкодження при контакті або неприйнятної якості продукту, що станеться раніше.
Скинути розрахунок при зміні мита
Не екстраполюйте запис із чистою смолою через перемикач на заповнений матеріал. Позначте зміну та встановіть новий інтервальний тренд. Розглядайте нове джерело вторинної сировини, більше завантаження наповнювача, інший попит на тиск або постійне коригування роботи як причину для перегляду прогнозу.
Якщо немає вимірювань за новими умовами, відповідний контрольований креслення може допомогти оцінити поточні розміри. Це не може підтвердити, наскільки знос стався протягом невідомого періоду. Зробити поточну перевірку еталонною для наступних порівнянних перевірок; не вигадуйте історичну швидкість лише за номінальним діаметром.
Робота в зворотному напрямку від вимкнення
- Визначте станцію або умову, яка контролює втручання, включаючи будь-які попередні обмеження якості чи безпеки.
- Перетворіть очікувані години роботи в календарний час, використовуючи запланований графік виробництва, включаючи зупинки.
- Підтвердьте креслення, формулювання та чи потрібен ремонт або нова деталь.
- Отримати поточний час виготовлення, перевірки та транспортування для фактичного замовлення.
- Зарезервуйте потужність установки та створіть буфер для невизначеності прогнозу та ризику доставки.
Виберіть наступну перевірку перед очікуваним втручанням з інтервалом, який базується на тенденції зносу та критичності виробництва. Тенденція, яка швидко змінюється, вимагає попередньої переоцінки. Прогноз — це вхідні дані для планування технічного обслуговування, а не дозвіл проходити через попереджувальні знаки.
7. Замінити гвинт, стовбур або обидва?
Оцініть придатність як пари, але не припускайте, що обидві частини потрібно купувати разом. Для заміни гвинта може підійти звуковий ствол. Зношений ствол може залишити надмірний зазор навколо нового гвинта з першого запуску. Для прийняття рішення потрібна виміряна карта отворів, запропоновані розміри гвинта та стан утриманого компонента.
| Рішення | Перш ніж продовжити, потрібні докази |
|---|---|
| Продовжуйте та спостерігайте | Затверджені розміри та стан, прийнятний продукт, стабільний процес і запланована повторна оцінка |
| Відновіть або замініть лише гвинт | Ремонтна або змінна геометрія гвинта, відповідний циліндр і перевірена кінцева посадка |
| Відремонтуйте або замініть лише стовбур | Відповідний фіксований гвинт, схвалене інженерним рішенням стовбура та перевірене центрування |
| Зверніться до обох частин | Обидва знаходяться поза межами прийнятного стану, або їх сукупна геометрія не відповідає необхідному розміру |
Перевірте, що відновить перебудова
Перш ніж прийняти пропозицію щодо ремонту, визначте відновлені розміри, робочий сплав, захищену зону та вимоги до перевірки. Оцініть серцевину, прямолінійність, тріщини та попередній ремонт. Не припускайте, що інше застосування твердого наплавлення робить весь гвинт новим.
Подібним чином збільшення отвору ствола шляхом механічної обробки не може саме по собі відновити його початковий зазор. Будь-яка зміна потребує сумісної геометрії гвинта та можливої конструкції для ремонту стовбура. Підтвердьте можливість ремонту та придатність для окремої деталі, перш ніж зробити її кращим маршрутом.
Порівнюйте корисну продукцію, а не лише ціну фактури
Оцініть вартість продовження роботи до передбачуваної зупинки: втрачена товарна продукція, додатковий брухт, додаткова енергія та будь-які збої в графіку. Уникайте подвійного підрахунку одних і тих самих збитків, наприклад, втраченої вартості продукту та повного доходу від продажів. Використовуйте власну основу витрат фабрики та фактичні ціни для ремонту або заміни.
Ремонт може бути привабливим, якщо ядро та геометрія підходять, а відновлена специфікація відповідає обов’язкам. Нове виробництво може бути кращим після структурних пошкоджень, зміни рецептури або невідповідного оригінального дизайну. Запишіть, чому вибраний шлях має вирішити проблему, а не просто повторити попередню покупку. TheДовідник покупця EJSмістить інформацію про креслення та перевірку, яку слід включити до специфікації заміни.
8. Подовжте термін служби, не приховуючи проблему
Установіть відповідність між кожною запобіжною дією та спостережуваним ризиком. Забруднення металом вимагає контролю, перш ніж воно досягне гвинта, використовуючи відповідні практики розділення та обробки матеріалів. Сито розплаву нижче за течією має інше положення та функції; він не може запобігти спочатку проходженню забруднювачів через передні гвинтові секції.
Для змінених складів перегляньте робочі сплави та геометрію плавлення, перш ніж збільшувати потреби у виробництві. Для постійного одностороннього забивання перевірте центрування, опори стовбура та стан гвинта. Для повторюваних відкладень перевірте умови обробки матеріалу та процедуру очищення машини, а не розглядайте кожну темну пляму як розмірний знос.
Дотримуйтесь інструкцій виробника обладнання щодо розігріву та замочування перед обертанням. Використовуйте методи очищення, сумісні з металургією компонентів. Якщо несправності в обігріві чи охолодженні вплинули на роботу, виправте їх, перш ніж оцінювати, чи підходить замінний матеріал. Ці дії стосуються робочого середовища; вони не виправдовують подовження інтервалу перевірок, якщо вимірювання показують прискорене зношування.
Зробіть історію вимірювань доступною для використання
Надайте кожному гвинту та стовбуру окрему ідентичність. Зберігайте базові розміри, історію ремонту та робочий сплав, прикріплений до цієї ідентифікації, коли деталі переміщуються між машинами. Після ремонту або заміни почніть нове посилання на розміри та збережіть попередній запис для порівняння. Збережіть фотографії з назвою та орієнтацією станції, щоб пізніший огляд міг знайти той самий об’єкт.
EJS надає сертифікати матеріалів і звіти про перевірку своїх гвинтових циліндрів, як описано вСторінка біметалічних виробів. Зберігайте звіт про перевірку розмірів із протоколом встановлення; це більш корисно для майбутніх рішень щодо носіння, ніж сам по собі опис продукту.
Для оцінки надішліть модель машини, контрольований креслення, інформацію про смолу та наповнювач, години роботи встановлених деталей, відповідні показання ID/OD, умови перевірки, фотографії пошкоджень та ознаки виробництва. Включіть те, чого має досягнути лінія. контактEJS Індустріявsales@ejsscrewbarrel.comз цим вимірювальним пакетом, щоб обговорення могло початися з фактичної придатності та обов’язку.
Підготуйте запит на вимірювання
Опишіть встановлені частини та розміри, які ви маєте. Кнопка відкриває чернетку електронної пошти в EJS; Ви можете прикріпити малюнки та фотографії перед відправкою.
9. Часті питання
Скільки служить шнек екструдера?
Термін служби залежить від складу, конструкції, геометрії, навантаження та продуктивності, що вимагається від лінії. Щоб оцінити термін служби, що залишився, повторіть відповідні вимірювання шнека та стовбура, обчисліть недавній рівень зносу та спроектуйте його до затвердженого ліміту планування, перевіряючи тенденції виробництва.
Чи завжди біметалічний гвинт служить довше?
Відповідним чином підібраний біметалічний робочий сплав може справитися з абразивним або корозійним навантаженням. Сама по собі назва конструкції не означає довшого терміну служби. Сумісність сплавів, геометрія, вирівнювання та умови експлуатації все ще мають значення; товщина шару не є множником терміну служби.
Першим зношується гвинт або стовбур?
Будь-який може контролювати рішення про заміну. Виміряйте OD і ID стовбура на відповідних станціях, а потім відокремте радіальні втрати гвинта від радіального зростання стовбура. Не застосовуйте співвідношення ресурсу шнека до стовбура іншої машини без порівнянних доказів конструкції та експлуатації.
При якому зазорі слід замінити гвинт і стовбур?
Використовуйте відповідні обмеження на обслуговування OEM і схвалене інженерним рішенням на основі стану компонентів, якості продукту та продуктивності виробництва. Вкажіть, чи є межа радіальною чи діаметральною. Одне значення в міліметрі або кратний зазор не підходить для будь-якого діаметру та застосування.
Чи можу я оцінити залишок життя без базового рівня нового стану?
Ви можете перевірити поточний стан за відповідними кресленнями та обмеженнями обслуговування. Щоб розрахувати виміряний рівень зносу, використовуйте поточний огляд як еталон і повторіть його після відомого робочого інтервалу в порівнянних умовах. Невідомий початковий стан не може встановити надійний історичний курс.
Чи потрібно замінювати гвинт і стовбур разом?
Ні. Обидва повинні бути оцінені, але заміна одного може бути доцільною, якщо збережений компонент підходить, а отриманий узгоджений зазор відповідає затвердженим вимогам. Якщо обидва пошкоджені або посадка залишається неприйнятною, усуньте обидва.