Коефіцієнт стиснення екструзійного шнека описує зменшення об’єму каналу від секції подачі до секції дозування. На звичайному шнеку з порівнянним кроком і геометрією каналу глибина каналу подачі, поділена на глибину каналу дозування, дає корисне наближення. Виберіть заміну на основі повного креслення та фактичних умов подачі, а не лише на основі співвідношення: два гвинти з позначкою 3:1 можуть мати різну глибину каналу та профілі переходу.
- Розраховуйте глибину каналу за діаметром гвинта та діаметром кореня, а не за отвором стовбура.
- Порівняйте абсолютні глибини та довжини зон, перш ніж вважати два гвинти еквівалентними.
- Опишіть матеріал, який надходить у бункер, включаючи форму подрібнення та завантаження.
- Дослідіть подачу, плавлення, обмеження та знос перед зміною співвідношення.
- Перевірте заміну за допомогою стабільних вимірювань продуктивності, а не лише налаштуванням обертів.
Що вимірює ступінь стиснення гвинта?
Звичайний одиночний шнек має секцію подачі, секцію переходу та секцію дозування. Канал живлення отримує твердий матеріал; перехід змінює геометрію каналу в міру розвитку плавлення; секція дозування транспортує розплав до розвантаження. Ступінь стиснення описує геометричне співвідношення між початком і кінцем цього процесу. Він не вимірює тиск у матриці, щільність продукту чи ефективність двигуна.
Для простого гвинта постійного кроку майстерня розраховує:
Ступінь стиснення ≈ глибина живильного каналу / глибина дозувального каналу
Більш загальне визначення порівнює обсяги каналів з еквівалентними рейсами. Для скорочення глибини потрібен порівнянний крок і геометрія каналу. Якщо вони змінюються, використовуйте креслення для оцінки відповідних об’ємів, а не розглядайте коефіцієнт глибини як точний об’ємний результат.Пояснення геометрії гвинта Алланом Гріффомробить цю відмінність і застерігає від покладання на співвідношення без фактичних глибин.
L/D описує щось інше: ефективна робоча довжина, поділена на зовнішній діаметр гвинта. Робоча довжина 2700 мм і діаметр 90 мм дають 30:1. Перевірте, де виробник починає і закінчує робочу довжину. Подовжувач приводу належить до механічного креслення, але не повинен мовчки стати додатковою довжиною обробки.
Тому специфікація «90 мм, 30:1, 3:1» залишає відсутньою суттєву інформацію. Він не визначає глибину подачі, глибину дозування, довжину переходу, зміни кроку або геометрію змішування. Запитайте ці розміри, перш ніж порівнювати пропозицію щодо заміни з встановленим гвинтом. Щоб отримати ширший контрольний список для купівлі, дивНаправляюча шнека екструдера EJS.
Як розрахувати ступінь стиснення за кресленням гвинта
Почніть зі звичайної однозапускної конструкції, канали подачі та дозування якої мають порівнянний крок та геометрію польоту. Знайдіть частину постійної глибини кожної секції. Не знімайте показання подачі всередині конуса або показання дозування змішувача, рельєфу або пошкодженого краю.
Для кожного місця розрахуйте радіальну глибину каналу:
Глибина каналу = (зовнішній діаметр льотка − діаметр кореня) / 2
Поділ на два має значення, оскільки обидва вимірювання є діаметрами. Використання різниці діаметрів безпосередньо подвоює зареєстровану глибину, навіть якщо помилка може зникнути, коли розділяються дві однаково неправильні глибини. Співвідношення може виглядати правильним, тоді як виробничі розміри неправильні.
Відпрацьований приклад 90 мм
Наступні розміри є припущеним прикладом розрахунку, а не рекомендованою конструкцією гвинта чи виробничим тестом.
| Розмір | Розділ кормів | Розділ обліку |
|---|---|---|
| Зовнішній діаметр прольоту | 90 мм | 90 мм |
| Діаметр кореня | 72 мм | 84 мм |
| Розрахована глибина каналу | (90 − 72) / 2 = 9 мм | (90 − 84) / 2 = 3 мм |
| Приблизний ступінь стиснення | 9/3 = 3:1 | Той самий розрахунок коефіцієнта глибини |
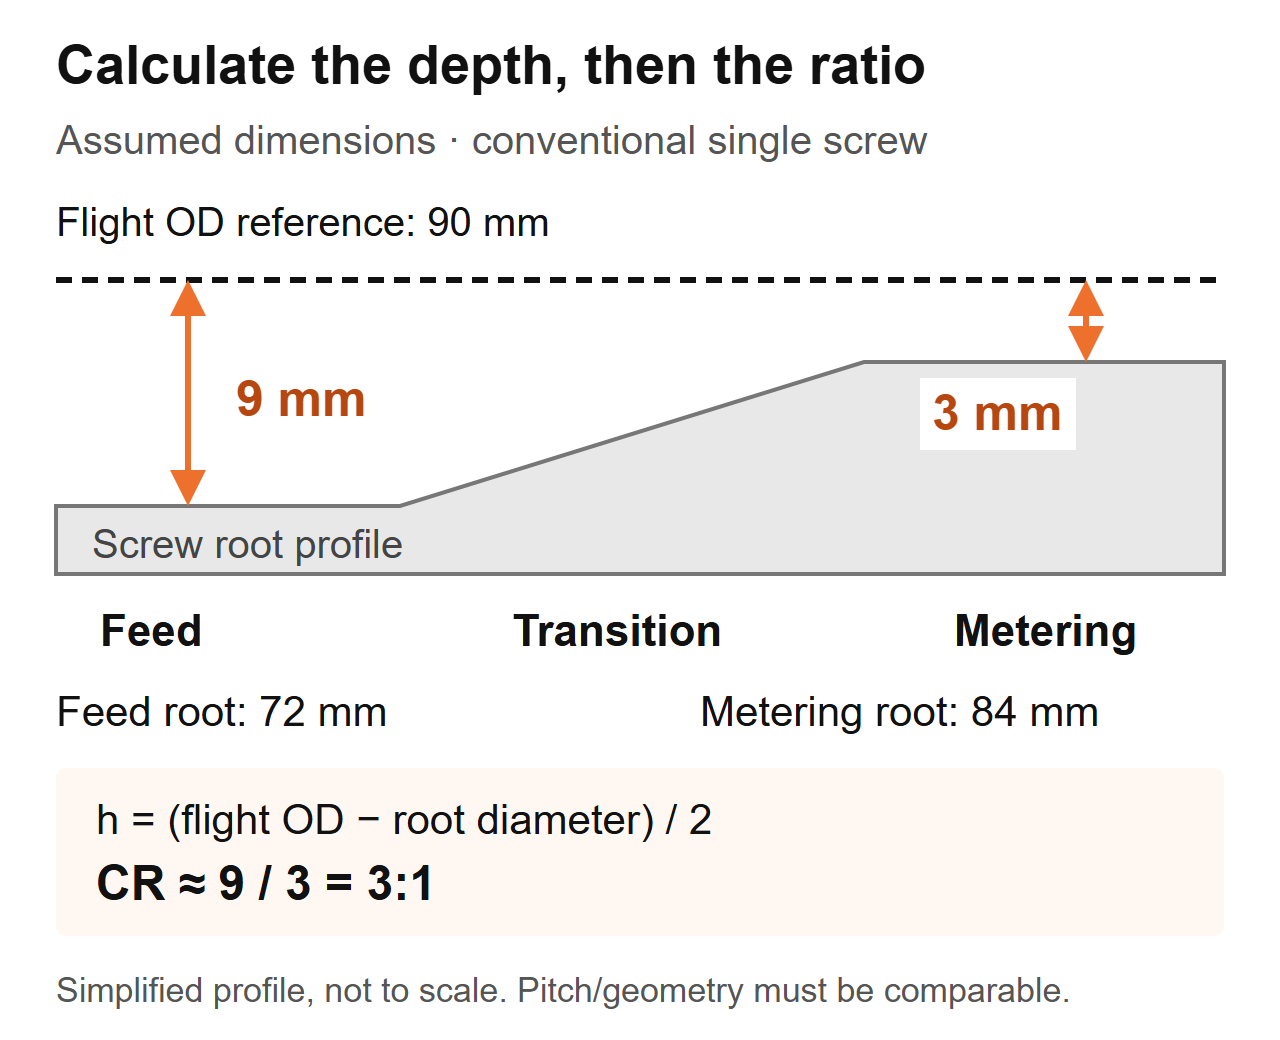 Розрахункова схема: припущені розміри для звичайного гвинта. Профіль спрощений і не є виробничим кресленням.
Якщо ви перевіряєте знятий гвинт, запишіть разом осьове розташування, виміряний діаметр гвинта та діаметр кореня. Дотримуйтеся процедури ізоляції та безпечного видалення машини, очистіть компонент, не змінюючи поверхні, і використовуйте відповідні відкалібровані інструменти. Нехай процедура перевірки виробника визначає метод вимірювання та критерії прийнятності.
Не замінюйте внутрішній діаметр стовбура зовнішнім діаметром польоту. Цей розрахунок включає зазор між гвинтом і стовбуром. На зношеній частині не припускайте, що виміряна геометрія все ще відповідає оригінальній конструкції: зменшений діаметр вильоту змінює обчислення глибини. Отримайте оригінальний креслення та виміряйте знос стовбура окремо. TheДовідник щодо терміну служби EJSпояснює, чому відповідність розмірів гвинта та бочки має значення.
Чому два гвинти 3:1 можуть працювати по-різному
Співвідношення не визначає розмір будь-якого каналу. У тому ж припущеному прикладі 90 мм, другий шнек може мати корінь подачі 84 мм і корінь дозування 88 мм. Його глибина становитиме 3 мм і 1 мм, тому його співвідношення глибин також буде 3:1. Це не буде розмірна копія гвинта 9 мм/3 мм.
| Пункт порівняння | Передбачуваний гвинт A | Передбачуваний гвинт B | Що може встановити покупець |
|---|---|---|---|
| Зовнішній діаметр прольоту | 90 мм | 90 мм | Той самий номінальний діаметр гвинта |
| Глибина живильного каналу | 9 мм | 3 мм | Різна абсолютна геометрія подачі |
| Вимірювання глибини каналу | 3 мм | 1 мм | Різна абсолютна геометрія вимірювання |
| Приблизний коефіцієнт глибини | 3:1 | 3:1 | Рівне співвідношення, а не рівні гвинти |
| Довжина переходу і крок | Не вказано | Не вказано | Порівняння ефективності залишається неповним |
Цей приклад підтверджує лише розмірний висновок. Він не встановлює різницю в пропускній здатності, різницю між температурою плавлення або який гвинт повинен запускати вашу смолу. Ці питання вимагають решти геометрії та умов експлуатації.
Що ми перевіряємо, коли на заміну надається така сама специфікація
Під час заміни EJS два гвинти мали однаковий діаметр, L/D і ступінь стиснення 3:1, але один працював чисто, а інший перегрівав чутливу до тепла суміш. Їх перехідні секції починалися в різних положеннях і мали різну довжину. Тому ми порівнюємо профіль зони, а не лише цифри в котируванні.
На кресленні для заміни позначте, де закінчується секція подачі і де починається дозування. Потім порівняйте глибину вздовж цього інтервалу. Співвідношення дає кінцеві точки; профіль показує, як канал змінюється між ними. Жоден не є замінником іншого.
Ось чому «збільшити стиснення» є неповною інструкцією щодо проектування. Збільшення глибини подачі та зменшення глибини дозування збільшують співвідношення, але змінюють різні частини шнека. Вкажіть, який розмір змінюється, що залишається незмінним і яку виміряну проблему має вирішити ця зміна. В іншому випадку постачальник і команда виробництва можуть обговорювати різні модифікації.
Як смола, форма корму та наповнювачі впливають на рішення
Назва полімеру не є повною специфікацією корму. Запишіть сорт, добавки, форму частинок, підготовку вологи та консистенцію суміші. Гранули, обрізки шліфованих країв і пластівці неправильної форми можуть мати однакову назву полімеру, водночас по-різному поводитись у горловині подачі.Обговорення Джима Франкленда про ступінь стисненнярозглядає подачу і плавлення разом, включаючи об'ємну щільність і тертя, а не обробку типу смоли як достатнє правило вибору.
Перше питання, яке ми задаємо при зміні стрічки
Запит EJS стосувався 90 мм гвинта, 30:1 L/D і 3:1 коефіцієнта стиснення. Лінія мала стрибки тиску на штампі та непостійну товщину стінок, і початковим запитом було скопіювати нібито зношений гвинт. Ми запитали, що зараз увійшло в бункер порівняно з початковою виробничою установкою. Завод почав змішувати власну обрізку в корм. Ця зміна належала до специфікації заміни до прийняття незмінного креслення.
Для власної лінії збирайте репрезентативні зразки кормів, а не описуйте все як «перероблений пластик». Виміряйте насипну щільність за допомогою певної ємності, методу наповнення та процедури зважування. Записують, чи вільно насипався або ущільнився матеріал; не порівнюйте два результати, отримані різними методами. Додайте фотографії з масштабом і запам’ятайте метод змішування.
| Стан корму | Інформація для збору | Питання дизайну для вирішення |
|---|---|---|
| Віргінські пелети | Сорт, форма гранул, підготовка та поточні параметри стабільності | Чи підходить встановлена геометрія для цього обов’язку? |
| Суміш пелет/перемелена | Пропорція суміші, розподіл частинок за розміром, консистенція насипної щільності | Чи залишається подача стабільною протягом прогону? |
| Відшарування плівки або обрізка країв | Форма, спосіб живлення, спостереження та насипна щільність | Чи може матеріал надходити та надійно заповнювати секцію подачі? |
| Порошок або суха суміш | Рецептура, поведінка потоку та деталі системи живлення | Чи підходить система подачі для цього матеріалу? |
| Заповнена суміш | Тип і пропорція наповнювача, підготовка та історія зносу | Які разом вимоги до плавлення, нагрівання та зносу? |
Не читайте цю таблицю, оскільки «нижча насипна щільність завжди потребує вищого співвідношення». Зміна геометрії не може автоматично виправити перемикання, сегрегацію або невідповідний фідер. Також не слід вибирати зносостійкість зі ступеня стиснення. ПерегляньтеПосібник з матеріалів гвинтової бочки EJSокремо при зміні рецептури.
Занадто високий чи занадто низький? Діагностуйте процес перед заміною гвинта
Підвищення тиску, нерозплавлені частинки та підвищення температури розплаву є причинами для дослідження. Вони не є вимірюваннями ступеня стиснення. Корисною діагностичною послідовністю є встановлення того, чи збурення починається з подачі, плавлення, обмеження за потоком або зношеної механічної геометрії.
Спочатку порівняйте зі стабільним історичним пробігом, використовуючи той самий матеріал і продукт. Слідкуйте за тим, щоб матриця, розташування екрану та місця вимірювання були узгодженими. Записуйте разом фактичну продуктивність, швидкість шнека, температуру розплаву, тиск, навантаження приводу та видимі дефекти. Самі по собі налаштування температури стовбура не визначають температуру розплаву.
| Спостереження | Перевірки перед зміною геометрії | Докази, які необхідно додати до запиту |
|---|---|---|
| Тиск і вихід коливаються | Подача бункера, перекриття, консистенція годівниці, зміни суміші та обмеження | Вирівняні за часом записи швидкості, тиску та виходу |
| З'являються нерозплавлені частинки | Швидкість подачі, умови плавлення, зміни смоли, робоча швидкість і профіль шнека | Зразки або фотографії, пов’язані із записаною робочою точкою |
| Температура розплаву надмірна | Фактичні показники розплаву, швидкість, обмеження, охолодження та умови змішувача | Метод вимірювання, місце розташування та показники стабільної роботи |
| Вихід падає при незмінних обертах | Фактична подача живлення, стан смоли, матриця/сіта та відповідний знос шнека/ствола | Потужність на об/хв плюс записи про технічне обслуговування та вимірювання |
| Збільшуються чорні плями або знебарвлення | Історія матеріалу, застійні ділянки, умови проживання та прибирання | Дефект малюнка і коли він з'являється в прогоні |
Чому вищий коефіцієнт не є автоматичним покращенням
Lin Jin і Mark A. Spalding повідомили про контрольоване дослідження LLDPE з використанням 2,5-дюймового екструдера та п’яти ступенів стиснення від 2,0 до 3,6. Глибина дозування залишилася на рівні 0,125 дюйма, а глибина подачі змінилася. При 110-150 обертах на хвилину шнеки з вищим коефіцієнтом обертання виробляли температуру розплаву приблизно на 5-10 °C вище, ніж конструкції з нижчим коефіцієнтом обертання. Це результати для цього обладнання, смоли та експерименту, а не прогноз температури для заміни EJS. див. авторівдослідження ефективності ступеня стиснення.
Окремийприклад усунення несправностей Марка А. Сполдінгаописує 6-дюймовий двоступеневий екструзійний шнек ABS із коефіцієнтом першої стадії 3,1. Нерозплавлений матеріал загородив спіральну дамбу; запропонована заміна зменшила цей коефіцієнт до 2,5. Це була конкретна реакція конструкції на проблему плавлення, а не універсальна рекомендація ABS.
Використовуйте ці приклади, щоб сформулювати інженерне питання: чи може шнек розплавити тверді речовини, які він отримує, у необхідній робочій точці? Не перетворюйте жоден із прикладів на загальну діаграму співвідношення смола/співвідношення або на припущений результат ефективності EJS.
Коли одного ступеня стиснення недостатньо
Просте порівняння глибини подачі/глибини дозування належить до певної геометрії шнека. Перед використанням визначте тип шнека та систему подачі. Співвідношення, зареєстроване для одного дизайну, може не означати те саме для іншого.
Бар'єрний гвинт розділяє матеріал на канали твердого і розплавленого. Його опис потребує розміщення каналу та геометрії бар’єру, а не лише двох звичайних вимірювань кореня. Вентильований двоступеневий шнек має більше одного етапу обробки; запитайте, який етап описує наведений коефіцієнт стиснення. Область вентиляції та нижню насосну секцію необхідно оцінити як частину цього повного проекту.Обговорення конструкції гвинта Гріффаохоплює бар'єрні канали, двоступеневі шнеки та чітку поведінку подачі рифлених бочок.
Так само слід відрізнити затоплене годування від контрольованого або голодного годування. Пропишіть режим годування в специфікації. В іншому випадку постачальник може оцінити повний канал подачі, тоді як встановлений процес забезпечує контрольований масовий потік. Це гранична умова для уточнення, а не причина для застосування іншого універсального співвідношення.
Двошнекові екструдери також потребують власної геометрії та опису процесу. Не застосовуйте звичайне скорочення глибини з одним гвинтом до пари, що перетинається, і припускайте, що воно фіксує повну поведінку стиснення. Надайте розташування гвинтів, режим обертання, елемент або профіль польоту та креслення виробника.
Використовуйте ці запитання, якщо специфікація незрозуміла:
- Це звичайна, бар’єрна, двоступенева чи двогвинтова конструкція?
- Чи вказане співвідношення розраховується на основі глибин чи об’ємів каналу?
- Які місця живлення та дозування визначають розрахунок?
- Чи змінюється висота або розташування каналів між цими місцями?
- Чи відповідає встановлена система живлення проектним припущенням?
Специфікація повинна відповідати на ці запитання, не вимагаючи від машиніста вгадувати. Якщо це неможливо, отримайте повний профіль, перш ніж авторизувати копію. «3:1» корисний, коли відомі його визначення та застосування.
Вам слід скопіювати наявний гвинт чи переробити його?
Заміна без змін є розумною відправною точкою, коли встановлена геометрія забезпечує задовільну якість і продуктивність, навантаження не змінюється, а виміряний знос пояснює погіршення. Це стає слабшим вибором, коли початкова проблема існувала до зношування, змінилася рецептура або процес зараз виходить за межі колишнього робочого діапазону.
У пропозиції відокремте два рішення: відновлення початкових розмірів і зміна конструкції обробки. Зношений гвинт може вимагати заміни без зміни ступеня стиснення. І навпаки, правильний шнек може більше не підходити до корму, що вводиться в рослину.

Визначте зміну перед порівнянням пропозицій
Надайте постачальнику письмову заяву про проблему: наприклад, нестабільність тиску після зміни форми подачі, а не «потрібен кращий гвинт». Включіть креслення базової лінії та робочі записи. Запитайте запропоновану конструкцію, щоб визначити змінені глибини, довжини зон, крок і будь-які особливості змішування.
Зберігайте перевірку механічної придатності окремо. Перевірте робочу довжину, з’єднання з боку приводу, монтажні інтерфейси та розвантажувальне розташування щодо встановленого вузла. Більша робоча довжина може вимагати зміни рівня машини; це не звичайне припущення про заміну. Більше позначення L/D у пропозиції повинно викликати перевірку розмірів, а не очікування збільшення потужності.
Потім узгодьте умови порівняння та критерії прийнятності. Визначте матеріал, продукт, робочі точки, перевірки якості та виробничі вимірювання перед випробуванням. Якщо декілька конструктивних особливостей змінюються разом, випробування оцінює повну заміну; він не може встановити, що сам по собі ступінь стиснення спричинив результат.
TheСторінка продукту зі шнековою бочкою екструдера EJSє відповідною відправною точкою для запиту на заміну. Надайте фактичне застосування та креслення, щоб обговорення стосувалося встановленої машини, а не загального діапазону полімерів.
Що надсилати EJS і як підтвердити заміну
Корисний запит дозволяє заводу зв’язати вимоги до обробки з кресленням, яке можна виготовити. Надішліть оригінальну специфікацію, навіть якщо ви вважаєте її неправильною, а потім визначте, що змінилося. Зберігайте номери редакцій видимими, щоб старе креслення мовчки не стало виробничою інструкцією.
Включіть таку інформацію:
- Посилання на виробника машини, модель, тип гвинта та встановлені компоненти.
- Діаметр прольоту, робоча довжина, розміри кінця приводу та креслення стовбура/інтерфейсу.
- Глибина подачі та дозування, межі зон, профіль кроку та особливості змішування.
- Сорт смоли, добавки, завантаження наповнювача, форма корму та процедура приготування.
- Розташування живильника, нормальна кількість обертів, продуктивність, показники температури та тиску.
- Зразки дефектів, історія технічного обслуговування та доступні відповідні вимірювання гвинта/бочки.
- Необхідна якість продукції та умови експлуатації для приймання.
Порівняйте стабільне виробництво, а не просто успішний стартап
Після встановлення дотримуйтесь інструкцій постачальника машини щодо безпечного введення в експлуатацію. Підтвердьте схвалений матеріал і налаштування, дайте процесу стабілізуватися та збирайте показання протягом визначеного інтервалу. Записуйте продуктивність узгодженим методом зважування, а не оцінюйте її за швидкістю шнека.
Для порівняння обчисліть питому вихідну потужність як виміряну вихідну масу, поділену на оберти за хвилину. Тримайте видимими одиниці виходу, наприклад, кг/год на об/хв. Порівнюйте це значення лише разом із якістю, фактичною температурою розплаву, тиском і навантаженням приводу. Більше число не встановлює покращення, якщо продукт не відповідає специфікації або процес стає нестабільним.
| Судовий протокол | Записуйте послідовно | Чому це корисно |
|---|---|---|
| годувати | Сорт, партія, суміш і підготовка | Визначає зміни, не пов'язані з геометрією |
| Робоча точка | Налаштування швидкості, температури та режиму подачі | Робить порівняння відтворюваним |
| виробництво | Розрахований масовий випуск і прийнятний продукт | Відокремлює загальну продукцію від корисної продукції |
| Умова процесу | Фактична температура розплаву, тиск і навантаження приводу | Виявляє компроміси, приховані лише результатом |
| якість | Узгоджені розміри, зовнішній вигляд і перевірка дефектів | Визначає, чи відповідає заміна обов'язку |
Повторіть порівняння при зміні робочих точок і збережіть ті самі місця вимірювання. Якщо проблема залишається, надішліть записи назад із версією креслення та ідентифікаторами зразків. контактEJS Індустріяз цим пакетом, а не запитувати зміну ступеня стиснення без визначеної причини.
Обговоріть свій замінний гвинт
Опишіть встановлений гвинт, фактичну проблему подачі та обробки. Кнопка відкриває чернетку електронної пошти в EJS; Ви можете прикріпити малюнки та фотографії перед відправкою.
Часті запитання
Що таке ступінь стиснення екструзійного шнека?
Це відношення об’єму каналу живильної секції до об’єму каналу вимірювальної секції за еквівалентні рейси. Для звичайного шнека з порівнянним кроком і геометрією каналу глибина подачі, поділена на глибину дозування, забезпечує корисне наближення. Це геометричне співвідношення, а не коефіцієнт тиску чи гарантія продуктивності.
Як розрахувати ступінь стиснення за діаметром кореня?
Обчисліть глибину кожного радіального каналу як зовнішній діаметр вильоту мінус діаметр кореня, поділений на два. Потім розділіть глибину подачі на глибину дозування. Використовуйте визначені місця подачі та дозування, узгоджені одиниці та відповідні діаметри польоту. Не використовуйте діаметр отвору стовбура або припускайте, що зношений гвинт все ще відповідає оригінальному малюнку.
Чи підходить гвинт 3:1 для кожної смоли?
Ні. Те саме співвідношення може описувати різні абсолютні глибини русла та профілі переходу. Придатність також залежить від конкретного сорту, форми корму, добавок, організації годівлі та умов експлуатації. Почніть із повної геометрії та визначених виробничих вимог, а не розглядайте співвідношення як універсальну рекомендацію щодо смоли.
Чи збільшує ступінь стиснення продуктивність?
Не обов'язково. Зміна глибини подачі та зміни глибини дозування впливають на різні частини шнека, навіть якщо обидві збільшують коефіцієнт. Умови живлення, плавлення та нижньої течії повинні розглядатися разом. Перш ніж прийняти рішення про заміну, порівняйте стабільний виміряний вихід із якістю продукту, фактичною температурою розплаву, тиском і навантаженням приводу.
Чи можуть зношені гвинти спричинити проблеми, не змінивши пропорції малюнка?
так Креслення описує передбачувану геометрію, а не поточний стан. Виміряйте гвинт і ствол у відповідних положеннях і порівняйте із затвердженими оригінальними розмірами. Мітка про ступінь стиснення не описує робочий зазор, і копіювання цієї етикетки не вирішує проблему невиміряного зносу.
Чи можу я використовувати той самий розрахунок для двогвинтових або бар’єрних конструкцій?
Не припускайте, що застосовується звичайний одноканальний ярлик глибини. Спочатку визначте розташування швелера, тип гвинта та розташування розрахунків. Бар’єрні канали, ступінчасті шнеки та подвійні гвинти, що з’єднуються, вимагають більш повного опису геометрії. Запитайте проектувальника, які об’єми чи глибини визначають вказане співвідношення, перш ніж використовувати його в специфікації заміни.