Такий код, як 92/32, 90/22, CM80 або 40KK, є корисним пошуковим ключем. Це не виробниче креслення. Використовуйте його, щоб знайти правильну сімейство машин, а потім перевірте розміри та інтерфейси, які вирішують, чи підійде заміна.
На поточному веб-сайті EJS перераховані паралельні двогвинтові роботи під кодами, які дуже відрізняються один від одного. Деякі з них є простими посиланнями на діаметр, деякі поєднують літери та цифри, а деякі використовують косу риску. Цей змішаний список є цінним, оскільки він відображає ідентифікатори, які покупці фактично приносять із запитом на заміну. Це також розкриває центральний ризик: схожі на вигляд коди не обов’язково відповідають одному правилу іменування.
Цей посібник не винаходить універсальний декодер. Він показує, що опублікований список кодів EJS може встановити, що він не може встановити, і які докази закривають прогалину до того, як сталь буде різана.
Почніть із поточного списку кодів EJS
TheКатегорія паралельного двогвинтового ствола EJSнаразі називає такі приклади:40 крон, Ø45, CM58, 67/22, 68/25, CM80, 114/32, 92/28, 92/32, 90/16, 90/22, 75/32, 81/17іØ250. TheСторінка бочок екструдера EJSдає набір з тією ж назвою, а також представляє діапазон стилю діаметраØ45/2 до Ø250/2.
Сторінка категорії повторюється114/32. У наведеній нижче таблиці цей дублікат видалено лише для того, щоб зробити список пошуку читабельним. Він не змінює та не тлумачить жодного інженерного позначення.
| Опублікований формат | Приклади EJS | Безпечне використання на етапі запиту | Не робіть висновків без доказів |
|---|---|---|---|
| Діаметр-стиль | Ø45, Ø250, а також позначення бочкоподібної сторінкиØ45/2 до Ø250/2 | Використовуйте як перший фільтр для номінального розміру виробу та двоствольного контексту. | Точна геометрія отвору, міжцентрова відстань, зовнішній діаметр гвинта, робочий зазор або загальна довжина. |
| Літерно-цифрове сімейство | 40 крон, CM58, CM80 | Збережіть літери та цифри як один ідентифікатор. Зіставте його з виробником, моделлю та документами. | Що одне число дорівнює виміряному діаметру або що дві марки використовують літери однаково. |
| Сім'я в стилі слеш | 67/22, 68/25, 75/32, 81/17, 90/16, 90/22, 92/28, 92/32, 114/32 | Використовуйте повну пару, щоб знайти ймовірну серію та запис одиниці обробки. | Що перше число завжди є одним точним діаметром, а друге завжди є одним універсальним співвідношенням. |

Чому одне універсальне правило декодування не працює
Покупець часто бачить такий код, як90/32і читає перше число як діаметр гвинта, а друге як L/D. Це читання може бути правильним усередині задокументованої серії машин. Це небезпечно як загальне правило для кожного коду в списку змішаних замін.
Поточна література OEM ілюструє, чому джерело має значення. KraussMaffei описує свій портфель KMD із зворотним обертанням за серіями 36D, 32D та 26D. Його сторінка екструзії профілів містить приклад конфігурації паралельного 90-мм блоку з 32 L/D. В офіційній брошурі KraussMaffei використовується повніше позначенняКМД 90-32/С. Battenfeld-Cincinnati, навпаки, використовуєtwinEXпрізвище та офіційний відмінок описує atwinEX 93-34паралельний двошнековий екструдер.
Ці приклади показують, що пара чисел стає значущою лише тоді, коли приєднується до її виробника та серії. Пунктуація також змінюється між записами: одне джерело може використовувати скісну риску, інше — дефіс, а інше може друкувати співвідношення літерою D. Запит на заміну має зберігати вихідну форму та додавати вихідний документ, а не нормалізувати код із пам’яті.
EJS заявляє, що його апаратне забезпечення паралельної заміни обслуговує екструдери KraussMaffei, battenfeld-cincinnati та Theysohn. EJS представлений тут як незалежний виробник заміни, а не як виробник оригінального обладнання чи авторизована філія цих брендів. Точна сумісність залишається інженерною перевіркою окремої частини.
Приблизні коди є попередженням, а не доказом взаємозамінності
Список EJS містить дві пари, які роблять ризик видимим:90/16і90/22, плюс92/28і92/32. Якби першої кількості було достатньо, щоб замовити деталь, друга кількість не мала б підстав для існування. Зберігайте повний код і розглядайте кожну пару як окремий запис, доки малюнки не підтвердять протилежне.
| Порівняння | Що встановлює веб-сайт | Що необхідно перевірити перед цитуванням |
|---|---|---|
| 90/16проти90/22 | EJS перераховує їх окремо. | OEM, повна модель, довжина процесу, геометрія шнека, зонування стовбура, інтерфейси кінця приводу та фланця. |
| 92/28проти92/32 | EJS перераховує обидва як приклади паралельних двогвинтових стволів. | Чи позначає суфікс тривалість процесу в цьому джерелі, а також кожен виготовлений розмір. |
| CM58протиCM80 | Обидва відображаються як ідентифікатори літер-цифр. | Сімейство машин, за якими стоїть CM, номінальний розмір, покоління, серійний діапазон і перегляд креслення. |
| Ø45протиØ45/2 | Обидві форми відображаються на сторінках EJS. | Незалежно від того, чи описується в записі розмір гвинта, отвір кожного ствола, двоствольний вузол або групування в каталозі. |
Не перетворюйте розділові знаки під час першого обміну. ФотоКМД 90-32/Сне слід вводити лише в запит на пропозицію90/32. Відсутні KMD і P можуть містити контекст, який запобігає вибору неправильного креслення архіву.
Читайте опубліковані діапазони розмірів як обсяг сторінки, а не частину обіцянки
Поточний EJSСторінка продукту з подвійним паралельним шнекомпублікує доступний діаметр отвору від 25 до 220. Паралельна категорія також назвиØ250, тоді як сторінка стовбура екструдера записує діапазон його паралельного подвійного циліндра якØ45/2 до Ø250/2.
Ці заяви містяться на сторінках із різним обсягом і позначеннями. Уважне читання полягає не в тому, щоб вибрати найбільший асортимент і обіцяти кожну конструкцію в ньому. Уважне читання означає, що EJS публікує досвід паралельних двогвинтових стволів у широкому діапазоні розмірів, тоді як технологічність одного шнека, одного ствола або однієї повної збірки має бути підтверджена його кресленням, матеріалом, обробкою та довжиною.
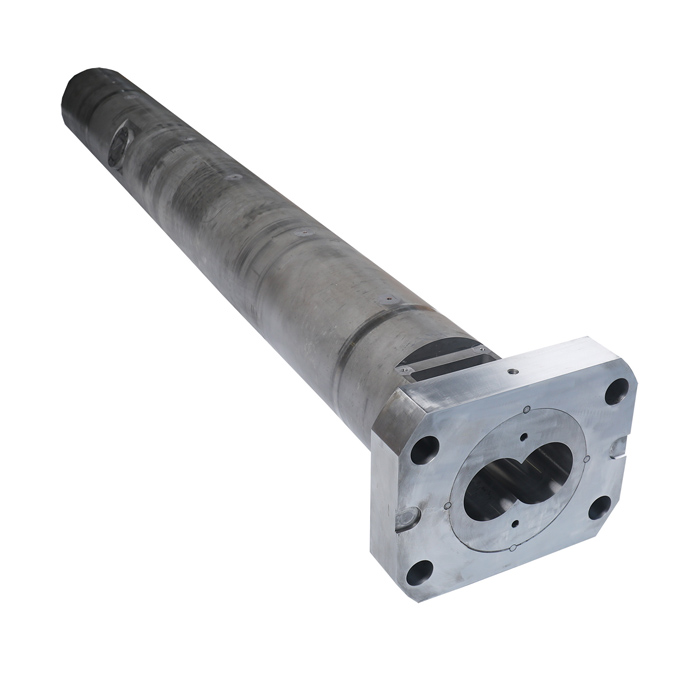
Обсяг також змінюється залежно від того, що замінює покупець. Гвинтова пара, порожній ствол, ствол з футеруванням, горловина подачі та фланець можуть мати спільний машинний код, але потребують різних виробничих ресурсів. EJS зазначає на своїй сторінці про бочки екструдера, що може виробляти живильні горловини та фланці як збірку та проводити тест на герметичність цієї збірки. Це актуально лише тоді, коли цінова пропозиція чітко містить ці компоненти та необхідний тест.
Перетворіть код на перевірку на рівні малюнка
Корисний процес ідентифікації має два ворота. Ворота один знаходять можливе сімейство машин. Ворота два підтверджують фактичну частину. Не випускайте виробництво після першого воріт.
| Поле перевірки | Найкращий доказ | Чому код не може його замінити |
|---|---|---|
| Ідентичність машини | Фото таблички, повна модель, серійний номер, рік і оригінальна сторінка посібника. | Один код може зберігатися через покоління або бути скопійований у неповний запис технічного обслуговування. |
| Гвинтова пара | Загальна та робоча довжина, зовнішній діаметр, міжцентрова відстань, геометрія спіралі та секцій, обертання, мітки часу та кінці приводу. | Код не відтворює робочий профіль або підключення коробки передач. |
| Стовбури | Обидва діаметри отвору, міжцентрова відстань, прямолінійність, карта зносу та положення вимірювання. | Номінальний розмір – це не кінцева геометрія отвору чи допустимий робочий зазор. |
| Бочкові інтерфейси | Контур фланця, регістр, малюнок болтів, впускний, вихідний, вентиляційний отвір, положення датчика, нагріву та охолодження. | Машини з відповідними розмірами обробки можуть використовувати різні корпуси та схеми підключення. |
| Матеріальна система | Основна сталь, термообробка, матеріал робочої поверхні, вимоги до твердості та сертифікати. | Матеріал і обробка вибираються при купівлі, а не надійно закодовані в назві розміру. |
| Процес обов'язок | Полімер, рецептура, наповнювач, повторне подрібнення, продуктивність, швидкість шнека, крутний момент, температура та історія зносу. | Одне й те саме сімейство машин може працювати з різними абразивними, корозійними та тепловими навантаженнями. |
| Прийняття | Затверджений креслення, список критичних розмірів, метод перевірки, формат звіту та вимоги до документів. | Відповідна етикетка не доводить, що доставлена деталь відповідає специфікації покупки. |
Якщо оригінальний малюнок недоступний, не перетворюйте зношений гвинт або бочку в беззаперечного майстра. Позначте зношені зони, виміряйте в кількох осьових положеннях і визначте поверхні, які все ще можуть відображати вихідну геометрію. EJSінструкція з виготовлення гвинтового стволазабезпечує більш повний робочий процес польових вимірювань. Зразок допомагає, але ідентичність машини та запис сполучної частини все ще мають значення.

Матеріал і захист від зносу знаходяться поза кодом розміру
На поточній сторінці EJS Twin Parallel Screw Barrel серед популярних матеріалів перераховані 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 і SKD61. У ньому перелічено азотування всього корпусу, біметалічний твердосплавний вкладиш для паралельних подвійних стволів, покриття з біметалічного сплаву для паралельних подвійних гвинтів і футеровку SKD61 як шляхи обробки або футерування.
Цей список не є обіцянкою того, що кожен клас і лікування можна поєднувати з кожним кодом. Це також не рейтинг терміну служби. Цінова пропозиція повинна пов’язувати обрану конструкцію з фактичним полімером, наповнювачем, переробленим вмістом, робочою температурою, історією корозії, місцем зношування та сполучним компонентом.
| Маршрут, указаний на сайті | Що вказати в запиті пропозицій | Що не варто писати |
|---|---|---|
| Повне азотування | Названа базова сталь, необхідний азотований корпус, метод твердості, поверхні креслення та свідчення перевірки. | «Азотований для тривалого терміну служби» без вимірюваних вимог щодо приймання. |
| Біметалічний твердосплавний вкладиш ствола | Позначення вкладиша або сплаву, довжина закритого отвору, вимоги до шару, перевірка з’єднання або цілісності та відповідна поверхня гвинта. | Вигаданий множник ресурсу або твердження, що кожен біметалічний сплав працює однаково. |
| Покриття гвинтів з біметалічного сплаву | Позначення покриття або наплавлення, закриті зони польоту, вимоги до шару, розміри обробки та стан сполучної стовбура. | Вибір матеріалу залежить лише від коду розміру. |
| Підкладка SKD61 | Лінійована площа, деталі конструкції, термічна обробка, вимоги до твердості та межі креслення. | Припущення, що назва сорту визначає повну конструкцію. |
Таке ж застереження стосується чисел, знайдених у старих таблицях веб-сайтів. Якщо каталог EJS, таблиця продуктів і поточна інженерна пропозиція відрізняються, у замовленні має використовуватися значення, підтверджене для конкретної частини та написане на затвердженому кресленні чи пропозиції. Артикул із кодом розміру не повинен перетворювати загальну таблицю матеріалів на гарантію окремої частини.
Створіть новий ідентифікаційний пакет за шість ходів
- Сфотографуйте особу машини.Зафіксуйте всю табличку з іменем у фокусі. Додайте окремі близькі фотографії, якщо модель, серійний номер або електричні дані неможливо прочитати в одному кадрі.
- Точно скопіюйте код.Зберігайте літери, нулі, косі риски, дефіси та суфікси. Напишіть, звідки взявся код: табличка, інструкція, креслення, запис про купівлю або позначка на деталі.
- Зібрати оригінали документів.Надішліть креслення технологічного блоку, креслення гвинта, креслення стовбура, специфікацію або оригінальний номер деталі. Включіть версію та одиниці вимірювання на кожному аркуші.
- Запишіть обидві сторони спаровування.Для гвинтів захопіть обидва кінці приводу та розрядні кінці. Для стовбурів: впускний отвір, вихідний отвір, фланець, реєстр, шаблон болтів, порти та з’єднання для нагріву чи охолодження.
- Вимірюйте за даними.Вкажіть прилад, точку відліку та положення вимірювання. Для подвійних отворів запишіть обидва отвори та міжцентрову відстань на кількох осьових станціях, а не на одному зручному показанні.
- Додайте технологічне мито.Вкажіть полімер і склад, наповнювачі або волокна, перероблений вміст, продуктивність, швидкість гвинта, крутний момент або тенденцію навантаження, температури, спостережуваний знос і проблему, яку, як очікується, вирішить заміна.
Перед транспортуванням перевірте відповідність затвердженому кресленню, а не коду моделі. EJS стверджує, що індивідуальні паралельні двогвинтові стволи перевіряються щонайменше п’ять разів на креслення під час виробництва та що надається остаточний звіт про перевірку. На його сторінці продукту також зазначено, що звіт про перевірку та сертифікат на матеріал надаються разом із шнековими бочками. Розмістіть точні документи та критичні вимірювальні поля, які вам потрібні, у пропозиції та замовленні на закупівлю, щоб остаточний звіт був корисним. ЖивийПосібник з перевірки якості шнека EJSпояснює, як перетворити ці документи на приймальний запис.
Підготуйте запит на заміну на основі коду
Використовуйте код, щоб розпочати запит, а потім додайте докази, які роблять його придатним для виготовлення. Не надсилайте лише діаметр або обрізану етикетку. Остаточні розміри, матеріали, обробки та точки перевірки повинні бути підтверджені в затвердженій пропозиції та кресленні.
Часті запитання
Що означає 92/32 на паралельному двошнековому екструдері?
Не призначайте універсальне значення лише з коду. У деяких задокументованих сімействах машин пара чисел може стосуватися номінального розміру гвинта та довжини процесу, але умовність має бути перевірена на основі точної моделі OEM, посібника або креслення. Надішліть 92/32 із документами про виробника, повну модель, серійний номер і пристрій обробки.
Чи взаємозамінні двогвинтові стволи 92/28 і 92/32?
Не слід припускати взаємозамінності. EJS перераховує 92/28 і 92/32 окремо. Перевірте повне позначення машини, довжину процесу, геометрію шнека, зонування стовбура, з’єднання приводу, фланець, порти, розміри отвору та міжцентрову відстань перед тим, як використовувати будь-яке як заміну.
Чи означає CM80, що канал ствола становить рівно 80 мм?
Не лише з коду. Розглядайте CM80 як повний ідентифікатор родини, доки його значення не буде підтверджено в оригінальних документах машини. Виміряйте обидва отвори та міжцентрову відстань і вкажіть у запиті виробника машини, модель і серійний номер.
Чи достатньо коду розміру паралельного подвійного гвинта для виготовлення заміни?
Ні. Код може допомогти знайти сімейство машин або архівний запис. Виробництво все ще потребує затвердженої специфікації, що охоплює геометрію гвинта та стовбура, кінці приводу, міжосьову відстань, фланець та реєстрацію, малюнок болтів, порти, матеріали, вимоги до обробки та перевірки.
Які паралельні подвійні гвинтові коди стовбурів містить EJS?
На поточних сторінках EJS перераховано 40KK, Ø45, CM58, 67/22, 68/25, CM80, 114/32, 92/28, 92/32, 90/16, 90/22, 75/32, 81/17 і Ø250. Сторінка стовбурів екструдера також містить діапазон діаметрів двох циліндрів від Ø45/2 до Ø250/2. Для кожного запиту потрібні точні дані про машину та деталі.
Які матеріали та способи обробки перелічує EJS для паралельних двогвинтових стволів?
На поточній сторінці продукту EJS серед варіантів матеріалів перераховані 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 і SKD61. У ньому зазначено азотування всього корпусу, біметалічний твердосплавний вкладиш для паралельних подвійних стволів, покриття з біметалічного сплаву для паралельних подвійних гвинтів і футеровку SKD61. Остаточний вибір має бути підтверджено для процесу та частини.
Що мені надіслати, якщо оригінальний малюнок відсутній?
Надішліть читабельну паспортну табличку машини, точний код і його джерело, повний номер моделі та серійний номер, фотографії кожного інтерфейсу, калібровані вимірювання, пов’язані із заявленими даними, розміри обох отворів, міжцентрову відстань, позначений зношений зразок, якщо він доступний, записи про матеріали, робочі процеси та історію зношування. Зношений зразок не слід розглядати як незношений майстер.